Cách Nối Băng Tải Cao Su Đúng Kỹ Thuật Đảm Bảo Độ Bền Và An Toàn
Cách Nối Băng Tải Cao Su Đúng Kỹ Thuật Đảm Bảo Độ Bền Và An Toàn
Mối nối là vị trí chịu tải và chịu uốn lặp lại nhiều lần trên hệ thống băng tải. Nếu thi công sai, băng có thể lệch khỏi tang, bong lớp cao su, rách bố hoặc dừng đột ngột khi đang vận chuyển vật liệu. Với dây chuyền hoạt động liên tục, một lỗi tưởng nhỏ tại mối nối có thể gây hư hỏng thiết bị, gián đoạn sản xuất và tạo nguy cơ mất an toàn cho người vận hành. Vì vậy, nối băng tải cao su cần được xem là công việc kỹ thuật, không phải thao tác chắp vá đơn giản.
Phương pháp nối phù hợp phụ thuộc vào cấu tạo băng, lực kéo, đường kính tang, nhiệt độ làm việc, vật liệu chuyên chở và điều kiện tại hiện trường. Băng bố vải, băng lõi thép và băng tải cao su gân V không thể mặc định dùng chung một quy trình. Trước khi thi công, cần xác định chính xác chủng loại, chiều rộng, số lớp bố hoặc kết cấu lõi, cấp bền kéo và dạng mặt băng theo hồ sơ nhà sản xuất.
Chọn phương pháp nối phù hợp với kết cấu băng
Chọn phương pháp nối cần dựa trên kết cấu băng, tải trọng, chế độ vận hành và điều kiện thi công. Nối lưu hóa nóng phù hợp với tải nặng, hoạt động liên tục nhờ phân bố lực trên vùng ghép. Phương pháp này yêu cầu thiết bị phù hợp, bề mặt chuẩn bị kỹ và thông số nhiệt độ, áp suất, thời gian theo tài liệu kỹ thuật. Cách xử lý khác nhau giữa băng bố vải và băng lõi thép.
Nối nguội thích hợp khi không thể lưu hóa, nhưng cần bề mặt sạch, khô và keo đúng quy cách. Khóa cơ khí giúp sửa chữa nhanh; phải tương thích với chiều dày băng, lực kéo và thiết bị.
Nối lưu hóa nóng
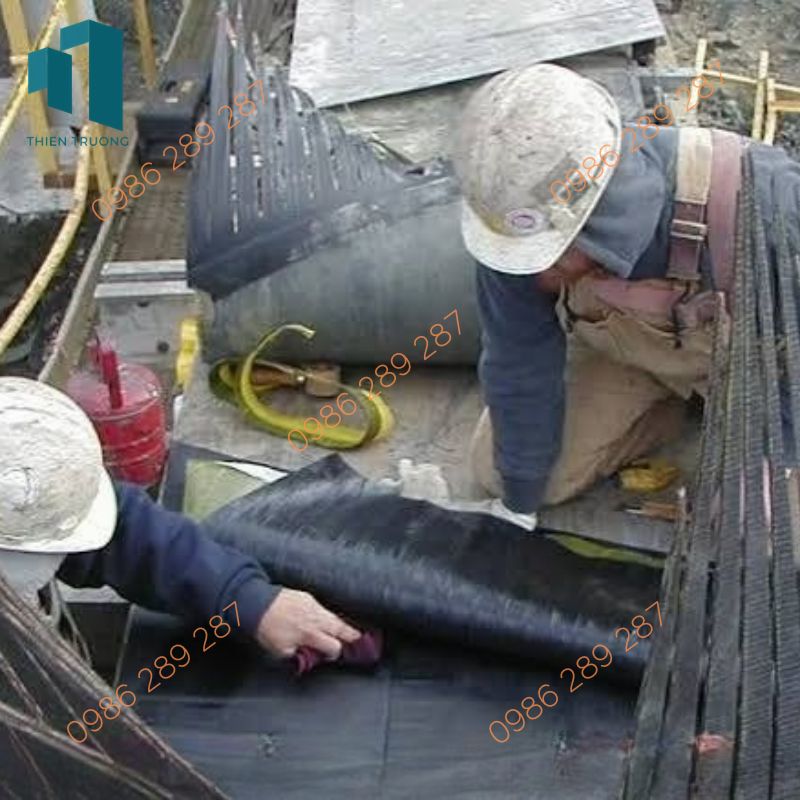
Nối lưu hóa nóng tạo liên kết bằng cách ghép các lớp cao su và vật liệu gia cường, sau đó ép dưới nhiệt độ, áp suất và thời gian được kiểm soát. Đây thường là lựa chọn ưu tiên cho hệ thống tải nặng hoặc vận hành liên tục vì mối nối được thiết kế để phân bố lực trên một vùng ghép thay vì tập trung tại một điểm. Hiệu quả phụ thuộc nhiều vào việc chuẩn bị bề mặt, vật liệu nối tương thích và khả năng kiểm soát thiết bị lưu hóa.
Với băng bố vải, kỹ thuật viên thường bóc tách các lớp theo dạng bậc hoặc cấu hình so le đã được chỉ định để tạo chiều dài truyền lực. Với băng lõi thép, quy trình cần xử lý từng sợi cáp, bố trí đúng sơ đồ nối và kiểm soát khoảng cách giữa các đầu cáp. Không tự chọn chiều dài bậc nối, nhiệt độ hoặc áp suất theo kinh nghiệm truyền miệng; các thông số này phải căn cứ vào loại băng, cấp bền và hướng dẫn kỹ thuật tương ứng.
Nối nguội và nối bằng khóa cơ khí
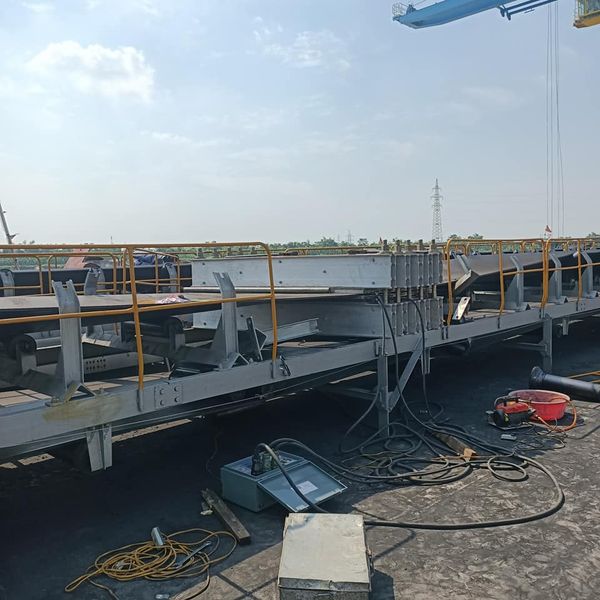
Nối nguội sử dụng keo và vật liệu liên kết chuyên dụng, phù hợp khi điều kiện hiện trường không thể bố trí máy lưu hóa hoặc cần sửa chữa theo phương án được nhà cung cấp chấp thuận. Bề mặt phải sạch, khô, được tạo nhám đúng mức và tuân thủ thời gian chờ của từng lớp keo. Độ ẩm, bụi mịn, dầu mỡ hoặc keo quá hạn đều có thể làm giảm độ bám dính; mối nối có thể bong khi băng chịu tải hoặc gặp nước.
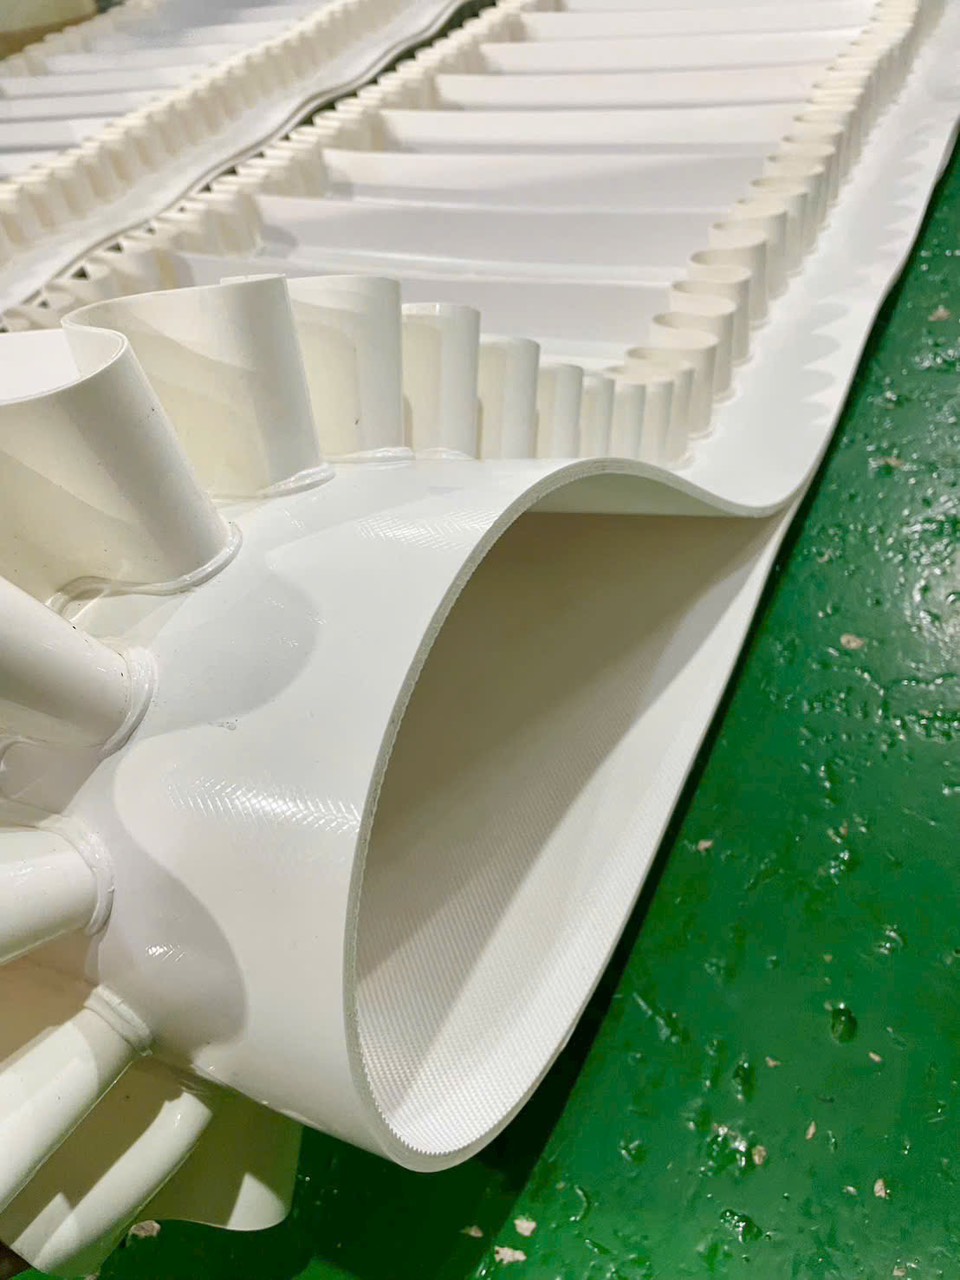
Khóa cơ khí có ưu điểm lắp nhanh và thuận tiện cho sửa chữa, nhưng cần chọn loại khóa đúng chiều dày, lực kéo và đường kính tang. Vị trí khóa có thể tạo va đập, tiếng ồn hoặc làm hư hại vật liệu nếu không tương thích với thiết bị. Với băng tải cao su gân V, cần kiểm tra khoảng hở và hình dạng gân ở vùng nối để tránh cạ vào máng, con lăn hoặc vật liệu. Không lắp khóa chỉ vì tiện lợi nếu nhà sản xuất không cho phép.
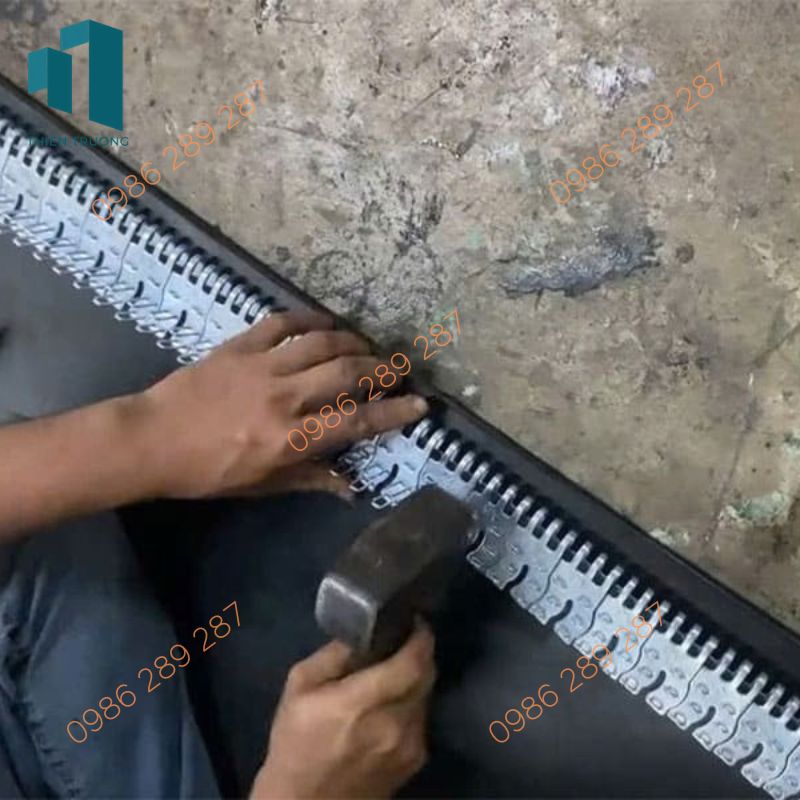
Quy trình chuẩn bị và thi công mối nối
Trước khi cắt băng, cô lập nguồn điện, khóa thiết bị, treo cảnh báo và xác nhận băng đã dừng hoàn toàn. Giải phóng lực căng an toàn, mang bảo hộ phù hợp; không thi công khi băng còn chuyển động hoặc lực căng chưa được kiểm soát. Đo đường cắt vuông góc với tim băng, ghi nhận chiều chạy và kết cấu gia cường. Đánh giá hư hỏng, tránh phạm lớp bố. Làm sạch bề mặt, loại bỏ bụi, dầu, hơi ẩm; chọn keo và vật liệu tương thích.
Thực hiện nối nóng hoặc nguội theo hướng dẫn, căn chỉnh thiết bị và tuân thủ thời gian lưu hóa. Sau khi ghép, kiểm tra mép nối, độ phẳng, rỗ khí và bong lớp; chạy thử không tải rồi tăng tải, theo dõi độ lệch, rung và nhiệt. Trước khi đặt băng, xác minh chiều rộng, cấp bền, lõi gia cường, độ dày, gân và điều kiện vận hành theo hồ sơ nhà cung cấp. B1400 thường biểu thị chiều rộng danh nghĩa 1.400 mm.
Kiểm tra trước khi cắt băng
Trước tiên, cô lập nguồn điện, khóa thiết bị và treo biển cảnh báo theo quy trình an toàn của nhà máy. Xác nhận băng đã dừng hoàn toàn, giải phóng lực căng theo phương án được phê duyệt và tạo khu vực làm việc ổn định. Người thi công cần dùng kính, găng tay, giày bảo hộ và dụng cụ cắt phù hợp. Tuyệt đối không làm việc trên băng đang chuyển động hoặc còn lực căng không được kiểm soát.
Đo và đánh dấu đường cắt vuông góc với tim băng; kiểm tra độ thẳng bằng thước hoặc dây chuẩn. Hai đầu băng lệch trục sẽ làm mối nối xiên, khiến băng có xu hướng chạy lệch khi vận hành. Kỹ thuật viên cần ghi nhận chiều chạy, mặt trên, mặt dưới và vị trí các lớp gia cường trước khi bóc tách. Nếu băng đã bị rách, thấm nước hoặc hư hại sâu vào lõi, phải đánh giá phạm vi tổn thương thay vì chỉ phủ cao su lên bề mặt.
Ở công đoạn chuẩn bị, loại bỏ cao su theo đúng sơ đồ nối, tránh cắt phạm vào bố hoặc làm xơ sợi gia cường. Bề mặt ghép phải được làm sạch bằng dụng cụ chuyên dụng; không để bụi mài, mảnh cao su, dầu hay hơi ẩm bám lại. Vật liệu vá, dung môi và keo cần đúng chủng loại, còn hạn sử dụng và tương thích với hợp chất cao su của băng. Với nối nóng, căn chỉnh tấm ép và hệ thống gia nhiệt đồng đều; với nối nguội, kiểm soát thời gian khô theo tài liệu kỹ thuật.
Sau khi ghép, giữ nguyên trạng thái ổn định trong thời gian lưu hóa hoặc đóng rắn quy định. Không tháo máy ép sớm, kéo căng băng hoặc đưa tải vào khi mối nối chưa đạt điều kiện cho phép. Khi hoàn tất, kiểm tra mép nối, độ phẳng, dấu hiệu rỗ khí, bong lớp và vị trí gân. Có thể chạy thử không tải trước, sau đó tăng tải từng bước và quan sát độ tracking, tiếng động, rung bất thường cũng như nhiệt tại vùng nối.
Thông số cần xác minh trước khi đặt băng
Bảng dưới đây giúp xác định dữ liệu cần đối chiếu khi chọn băng và quy trình nối. Đây là các thông số nhận diện và kiểm tra, không phải bộ thông số thi công áp dụng chung cho mọi sản phẩm. Riêng ký hiệu B1400 thường thể hiện chiều rộng danh nghĩa 1.400 mm; các đặc tính còn lại phải xác nhận theo mã sản phẩm và tài liệu nhà cung cấp.
| Thông số | Ý nghĩa kỹ thuật | Điểm cần xác minh |
|---|---|---|
| Chiều rộng băng | Quyết định kích thước mặt băng và khả năng tương thích với hệ thống | B1400 tương ứng chiều rộng danh nghĩa 1.400 mm; đo đối chiếu tại hiện trường |
| Cấp bền kéo | Thể hiện khả năng chịu lực kéo theo cấu tạo băng | Đối chiếu ký hiệu trên băng, hồ sơ kỹ thuật và tải vận hành |
| Kết cấu gia cường | Bố vải hoặc lõi thép quyết định sơ đồ nối | Xác nhận số lớp, loại vật liệu và yêu cầu nối của nhà sản xuất |
| Chiều dày lớp cao su | Ảnh hưởng khả năng chống mài mòn và hình học vùng ghép | Kiểm tra lớp mặt trên, mặt dưới và độ dày tổng thể |
| Gân V | Hỗ trợ giữ vật liệu trên tuyến nghiêng | Đo chiều cao, bước gân, hướng gân và cách xử lý tại vùng nối |
| Điều kiện vận hành | Tác động đến tuổi thọ mối nối và vật liệu băng | Ghi nhận nhiệt độ, độ ẩm, tải, tốc độ và tính chất vật liệu tải |
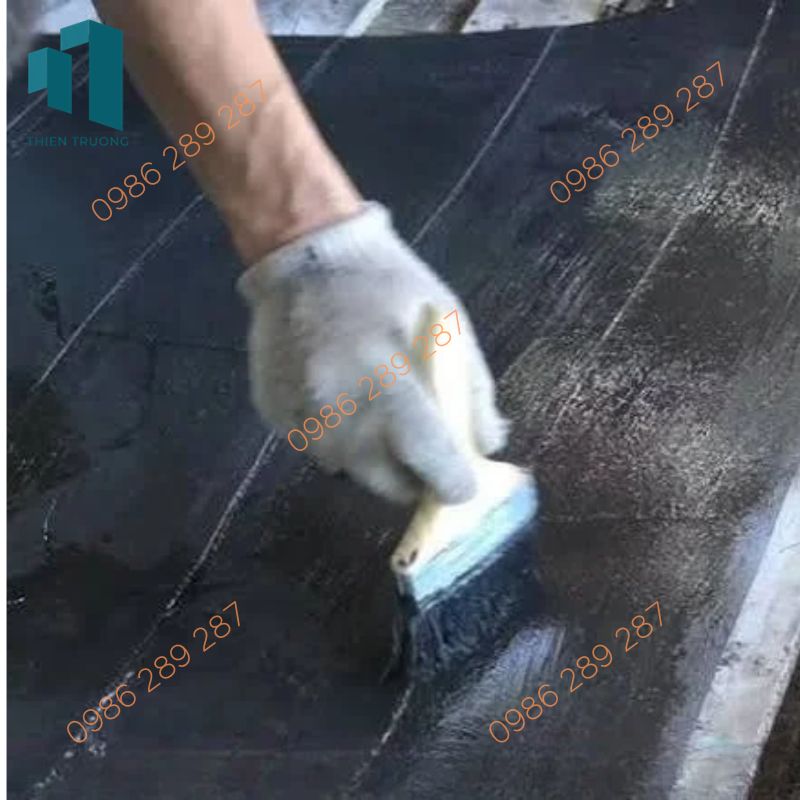
Kiểm tra chất lượng và lựa chọn băng tải cao su
Chất lượng nối cần được đánh giá bằng quan sát và theo dõi vận hành, không chỉ dựa trên vẻ ngoài. Kiểm tra xem mép nối có liên tục, bề mặt có phẳng, các lớp có bị tách hoặc lộ bố hay không; đồng thời theo dõi vị trí băng trên tang và con lăn. Khi phát hiện tiếng gõ lặp lại, rung tăng, cao su phồng hoặc mép nối nhấc lên, cần dừng kiểm tra theo quy trình an toàn. Không tiếp tục chạy tải với mối nối có dấu hiệu bong tách.
Đối với băng tải cao su gân V, cần đánh giá cả phần gân, không chỉ phần nền băng. Gân bị cắt cụt, đặt lệch hoặc chồng cấn ở vùng nối có thể ảnh hưởng khả năng giữ vật liệu và tạo va chạm với kết cấu máy. Thiết kế nối phải xét đến hướng chạy, độ nghiêng tuyến tải, kích thước tang và khoảng cách con lăn. Nếu cần thay thế, hãy cung cấp cho đơn vị kỹ thuật thông tin về chiều rộng, cấp bền, dạng gân và điều kiện làm việc để chọn đúng cấu hình.
Người mua có thể tham khảo thông tin sản phẩm tại băng tải cao su B1400, dòng băng tải cao su gân V hoặc cấu hình băng tải cao su gân V B1400. Khi yêu cầu báo giá, nên gửi thêm ảnh nhãn băng cũ, bản vẽ tang, chiều dài tuyến và thông tin vật liệu tải. Những dữ liệu này giúp nhà cung cấp tư vấn đúng kết cấu, còn đơn vị thi công có cơ sở chọn sơ đồ nối và vật tư phù hợp.
Hồ sơ nghiệm thu nên ghi rõ phương pháp nối, vật liệu sử dụng, thông số vận hành khi thi công, ngày thực hiện và kết quả chạy thử. Việc lưu lại dữ liệu giúp truy xuất nguyên nhân nếu phát sinh sự cố, đồng thời hỗ trợ lập lịch kiểm tra định kỳ. Khoảng kiểm tra cần căn cứ vào mức độ tải, môi trường bụi hoặc ẩm và khuyến nghị của nhà sản xuất; không có một chu kỳ duy nhất phù hợp cho mọi hệ thống.
Đặt hàng liên hệ:
Công ty TNHH Thiên Trường DHT - Chuyên cung cấp băng tải dây đai chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Yên Sở, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/