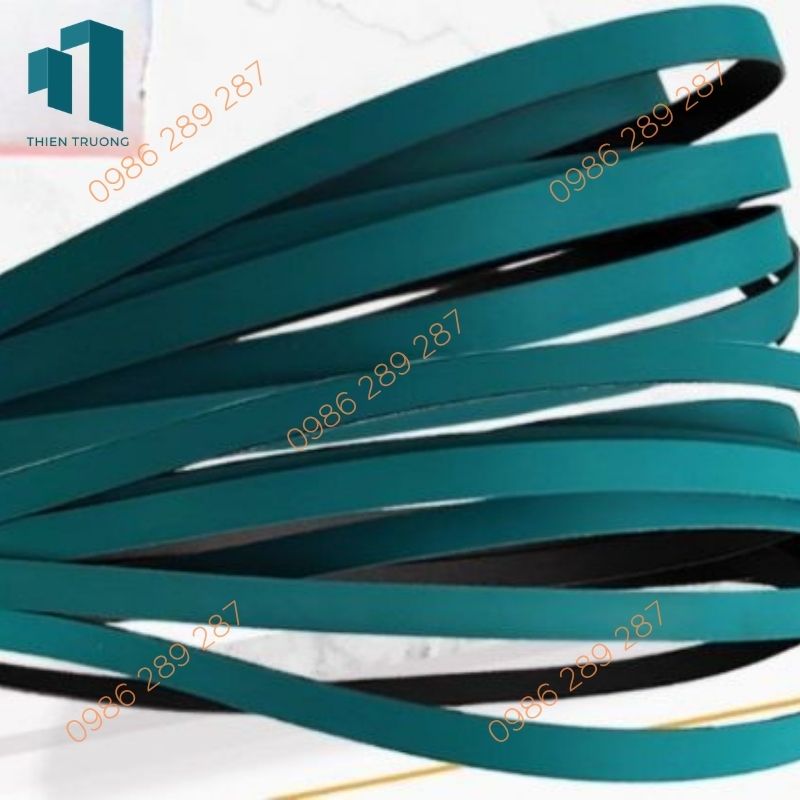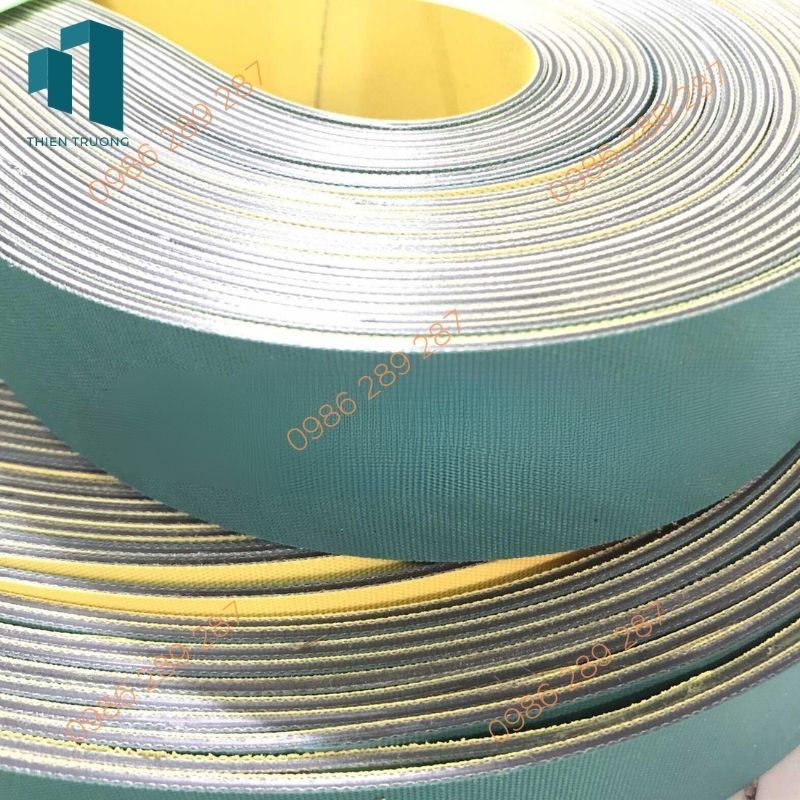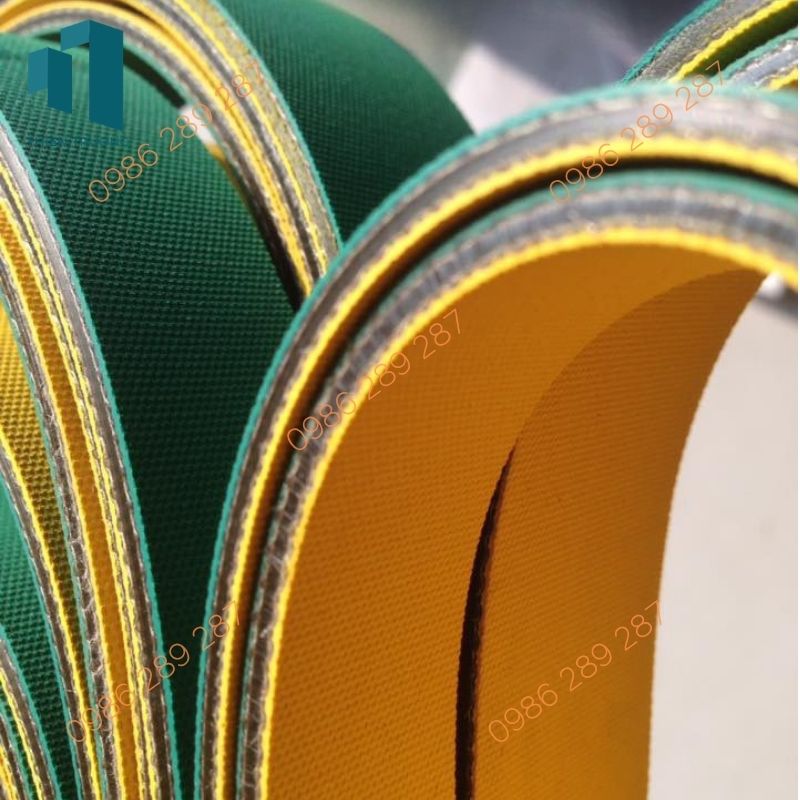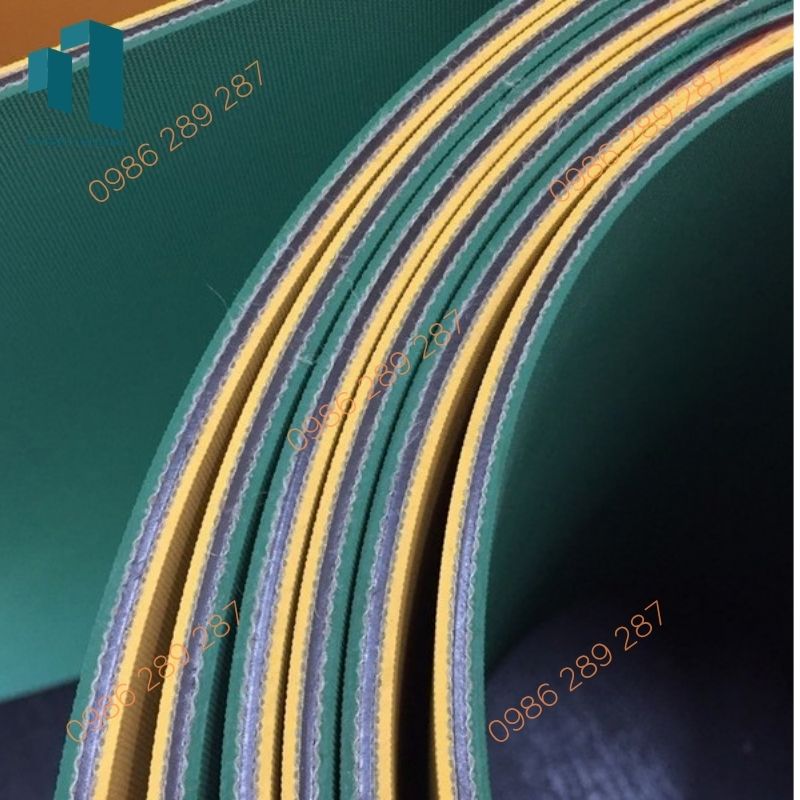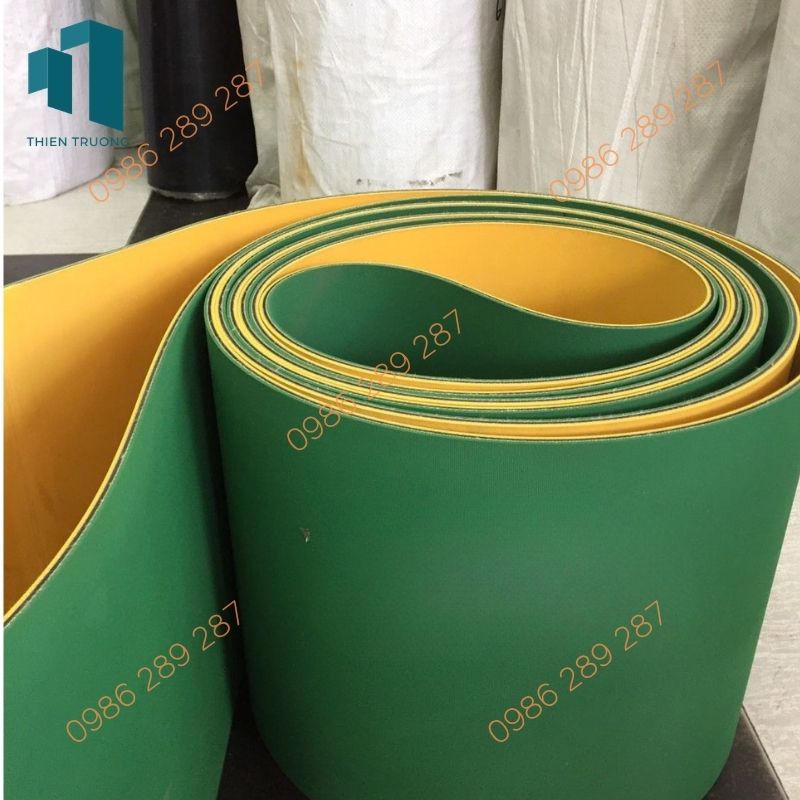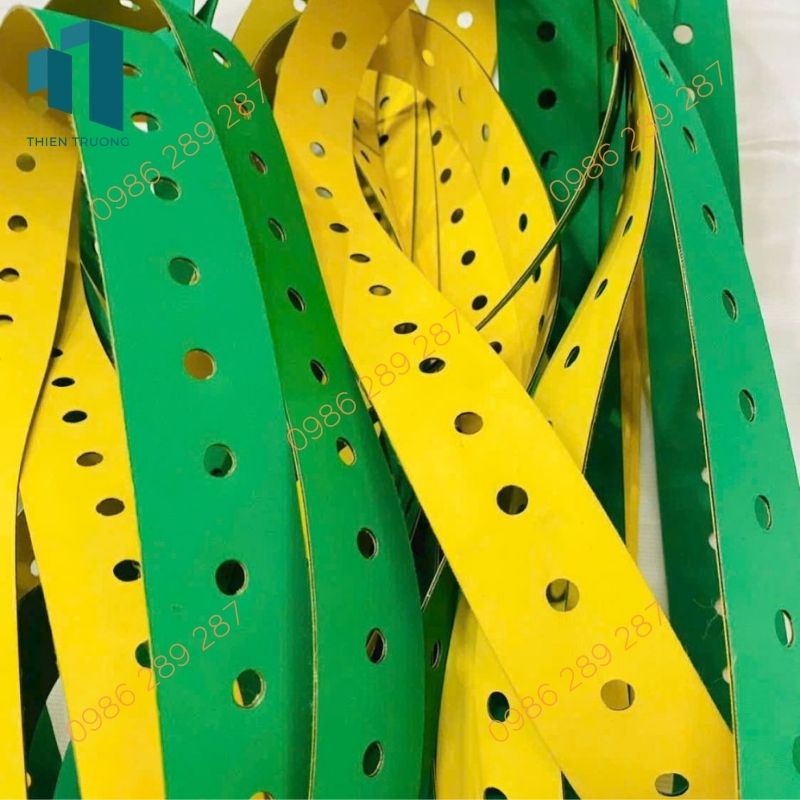
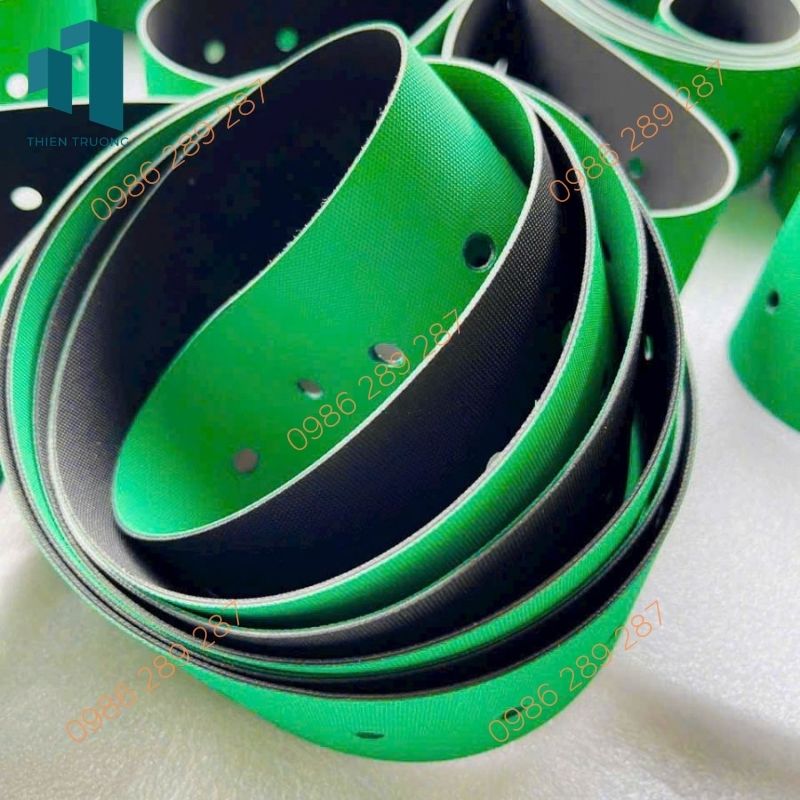
Dây Đai Dẹt Vàng Xanh Đục Lỗ
|
thông tin sản phẩm
|
|
|---|---|


Dây Đai Dẹt Vàng Xanh Đục Lỗ
Một hàng lỗ lệch vài milimét có thể khiến cả dây chuyền hút giữ sản phẩm hoạt động chập chờn. Với các hệ thống vận chuyển bằng chân không, cấp phôi, dẫn giấy hoặc chuyển hộp, Dây Đai Dẹt Vàng Xanh Đục Lỗ không chỉ truyền chuyển động: vị trí từng lỗ còn phải khớp với buồng hút, rãnh dẫn và thời điểm sản phẩm đi qua. Chọn sai bước lỗ, chiều dày hoặc cấu tạo bề mặt có thể gây trượt phôi, lệch nhịp đóng gói và tăng thời gian dừng máy. Vì vậy, cách chọn hiệu quả nhất là bắt đầu từ bản vẽ cụm máy và mẫu dây đang vận hành, thay vì chỉ dựa vào màu sắc.
Ứng dụng trên dây chuyền: lỗ đục phải phục vụ đúng thao tác
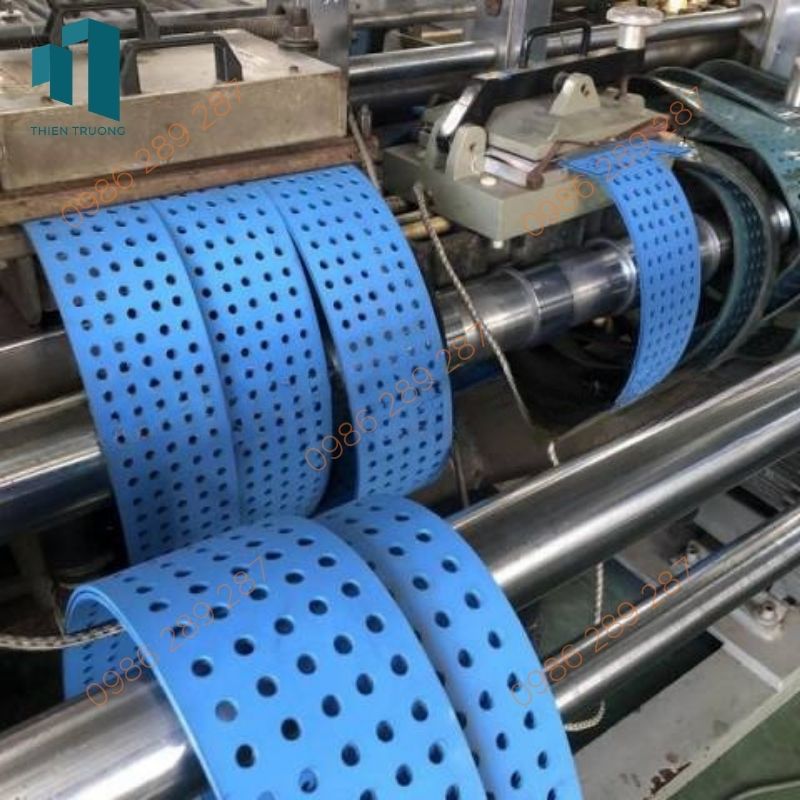
Trên dây chuyền đóng gói, dán hộp hoặc cấp tờ, lỗ đục trên dây đai đưa lực hút đến giấy, màng và phôi mỏng, giúp sản phẩm di chuyển ổn định qua các công đoạn. Kích thước và vị trí lỗ phải phù hợp với sản phẩm, rãnh hút và thời điểm cấp chân không. Lỗ quá rộng có thể làm giảm tiếp xúc, để lại dấu hoặc gây thất thoát áp suất. Hiệu quả giữ còn phụ thuộc vào lưu lượng bơm, độ kín khoang hút và độ phẳng dây; tăng lực căng không khắc phục được lỗ lệch rãnh hút.
Lỗ đục cũng có thể giúp thoát khí, hạn chế tờ mỏng phồng hoặc xô lệch khi tăng tốc, và hỗ trợ chia nhịp theo chu kỳ sản phẩm. Vì vậy, cần chọn kiểu đục theo đúng thao tác và cấu tạo máy.
Hút giữ và định vị sản phẩm
Trong máy đóng gói, máy dán hộp hoặc thiết bị cấp tờ, lỗ trên dây đai tạo đường thông giữa sản phẩm và khoang hút phía dưới. Khi chân không được cấp đúng thời điểm, giấy, màng hoặc phôi mỏng bám theo dây để di chuyển ổn định qua vùng gấp, dán hay in mã. Diện tích lỗ lớn hơn không đồng nghĩa lực giữ tốt hơn: lỗ quá rộng có thể làm giảm diện tích tiếp xúc, để lại dấu trên vật liệu mềm hoặc tăng tổn thất áp suất nếu bề mặt sản phẩm không che kín miệng lỗ.
Với phôi nhỏ, cần kiểm tra khoảng cách từ mép phôi đến hàng lỗ ngoài cùng. Với vật liệu có độ cong hoặc dễ lọt khí, phải đánh giá đồng thời lưu lượng bơm, độ kín của khoang hút và độ phẳng mặt dây. Một dây đai được đục chính xác vẫn có thể giữ kém nếu lỗ chạy lệch khỏi rãnh hút; đây là lỗi lắp đặt và thiết kế đồng bộ, không thể khắc phục đơn thuần bằng cách tăng lực căng.
Vận chuyển, chia nhịp và thoát khí
Ở một số cụm chuyển tiếp, lỗ đục hỗ trợ thoát khí giữa dây và vật liệu, hạn chế hiện tượng tờ mỏng bị phồng hoặc xô khi tăng tốc. Trên dây chuyền chia nhịp, vị trí lỗ còn có thể được thiết kế theo chu kỳ sản phẩm để vùng hút chỉ tác động tại điểm cần giữ. Ứng dụng thực tế phải được đối chiếu với cấu tạo máy: dây dùng cho hút chân không không nên mặc nhiên thay thế cho dây chỉ cần thoát khí, dù bề ngoài và kích thước lỗ có vẻ tương tự.
Bảng thông số kỹ thuật Dây Đai Dẹt Vàng Xanh Đục Lỗ
Không có một bộ thông số chung áp dụng cho mọi dây đai vàng xanh đục lỗ. Bảng sau thể hiện một cấu hình minh họa để lập yêu cầu gia công, không phải quy cách mặc định của sản phẩm trên thị trường. Các trị số cuối cùng cần được xác nhận theo mã vật liệu, bản vẽ máy, kích thước pulley và điều kiện vận hành thực tế.
| Hạng mục | Cấu hình minh họa | Điểm cần xác nhận trước khi đặt hàng |
|---|---|---|
| Chiều rộng dây | Theo yêu cầu | Đo tại nhiều vị trí; kiểm tra khoảng hở với gờ dẫn hướng. |
| Chiều dày tổng | 1,2,3,4,5 mm | Đo cả vùng chưa mòn; đối chiếu khả năng uốn qua pulley nhỏ nhất. |
| Chiều dài vòng | Theo máy | Ghi rõ chiều dài vòng hoàn thiện và phạm vi điều chỉnh tăng đai. |
| Kiểu lỗ | Lỗ tròn xuyên dây | Xác nhận có yêu cầu vát miệng lỗ hoặc xử lý ba via hay không. |
| Đường kính lỗ | Ø,,2,3,4... mm | Đối chiếu kích thước cửa hút và bề mặt sản phẩm. |
| Bước lỗ dọc | Theo yêu cầu | Kiểm tra sự trùng khớp với chu kỳ cấp phôi và rãnh hút. |
| Bố trí ngang | Theo yêu cầu | Xác nhận hai hàng thẳng hay so le; kiểm tra vị trí so với mép dây. |
| Khoảng cách tâm lỗ đến mép | 15 mm mỗi bên | Áp dụng khi hai hàng bố trí đối xứng trên dây rộng 50 mm. |
| Cấu tạo bề mặt và lớp chịu lực | Theo mã vật liệu được chọn | Yêu cầu nhà cung cấp nêu rõ vật liệu từng lớp và phương pháp nối. |
| Nhiệt độ, tốc độ, lực căng | Không ấn định từ màu sắc | Đối chiếu tài liệu kỹ thuật của đúng mã dây và điều kiện máy. |
Với cấu hình minh họa trên, khoảng vật liệu từ mép lỗ đến mép dây là 13 mm. Con số này chỉ giúp kiểm tra hình học sơ bộ; khả năng chống rách còn phụ thuộc lớp chịu lực, đường kính pulley, lực căng và chất lượng mép đục. Nếu nhà cung cấp thay đổi đường kính hoặc bước lỗ, cần cập nhật toàn bộ bản vẽ, không chỉ sửa một dòng trên đơn đặt hàng.
Chọn dây và nghiệm thu: tránh lỗi khiến máy dừng đột ngột
Chọn dây theo mã sản phẩm, tài liệu kỹ thuật và điều kiện làm việc, không chỉ dựa vào màu sắc. Cần xác nhận vật liệu, khả năng chịu nhiệt, độ ma sát và mức tương thích với dầu, dung môi hoặc hóa chất vệ sinh. Kiểm tra vị trí mối nối, mặt làm việc và hướng chạy để hạn chế rung.
Trước khi lắp, đối chiếu kích thước dây, đường kính và bước lỗ với bản vẽ; đo nhiều lỗ liên tiếp để phát hiện sai lệch tích lũy. Không đục thêm lỗ khi chưa đánh giá lớp chịu lực. Chạy thử từ tốc độ thấp, theo dõi độ chạy thẳng, trượt phôi, tiếng va và nhiệt pulley. Nếu lỗi lặp theo chu kỳ, kiểm tra bước lỗ và truyền động; nếu lỗi ngẫu nhiên, kiểm tra chân không và bề mặt phôi.
Đối chiếu vật liệu, mối nối và điều kiện làm việc
Màu vàng xanh giúp nhận diện bằng mắt, nhưng không đủ để xác định vật liệu, hệ số ma sát hay khả năng chịu nhiệt. Tùy dòng sản phẩm, lớp bề mặt và lõi chịu lực có thể khác nhau. Người mua nên yêu cầu mã dây, tài liệu kỹ thuật và thông tin về mặt tiếp xúc sản phẩm. Nếu dây đi qua khu vực có dầu, dung môi, bụi giấy hoặc quy trình vệ sinh thường xuyên, hãy cung cấp tên tác nhân tiếp xúc và nồng độ sử dụng để nhà cung cấp kiểm tra tính tương thích.
Mối nối cần được xem như một phần của thiết kế. Vùng nối quá cứng có thể gây rung khi qua pulley; vùng nối đặt trùng hàng lỗ hoặc nằm tại vị trí chịu hút liên tục có thể làm giảm độ ổn định. Khi thay dây cũ, nên ghi nhận hướng chạy, vị trí mối nối, mặt làm việc và chiều dài sau khi tháo. Không đục bổ sung trên dây đã lắp nếu chưa đánh giá khoảng cách an toàn tới mép và lớp chịu lực.
Kiểm tra theo bản vẽ trước khi lắp máy
Khi nghiệm thu Dây Đai Dẹt Vàng Xanh Đục Lỗ, hãy kiểm tra chiều rộng, chiều dài vòng, chiều dày và đường kính lỗ tại nhiều điểm. Dùng dưỡng hoặc thước đo để xác nhận bước lỗ theo chuỗi nhiều lỗ liên tiếp; cách này giúp phát hiện sai lệch tích lũy mà phép đo giữa hai lỗ kề nhau có thể bỏ sót. Mép lỗ phải gọn, không có ba via cản trở tiếp xúc hoặc sợi lớp chịu lực bị kéo xước.
Sau khi lắp, chạy thử ở tốc độ thấp để quan sát độ chạy thẳng và mức trùng khớp giữa lỗ đai với rãnh hút. Tăng tốc theo từng mức, theo dõi hiện tượng trượt phôi, tiếng va tại mối nối và nhiệt phát sinh ở pulley. Nếu sản phẩm bị lệch theo chu kỳ lặp lại, cần kiểm tra bước lỗ và đồng bộ truyền động trước khi tăng lực hút. Nếu lỗi xuất hiện ngẫu nhiên, hãy kiểm tra bề mặt phôi, rò rỉ chân không và độ bẩn tại các lỗ.
Đặt hàng liên hệ:
Công ty TNHH Thiên Trường DHT - Chuyên cung cấp băng tải dây đai chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Hoàng Mai, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/