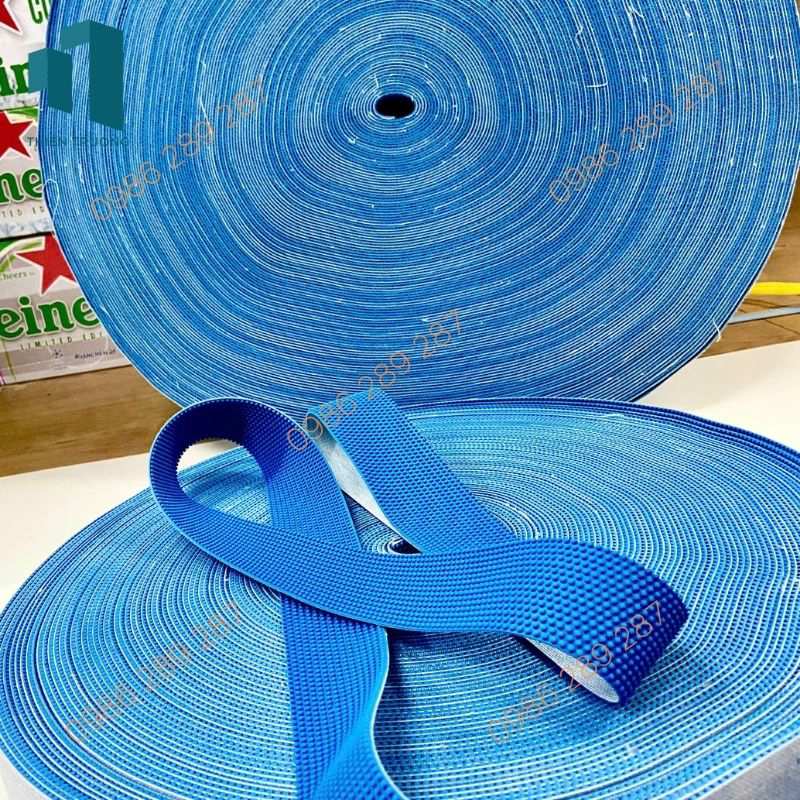
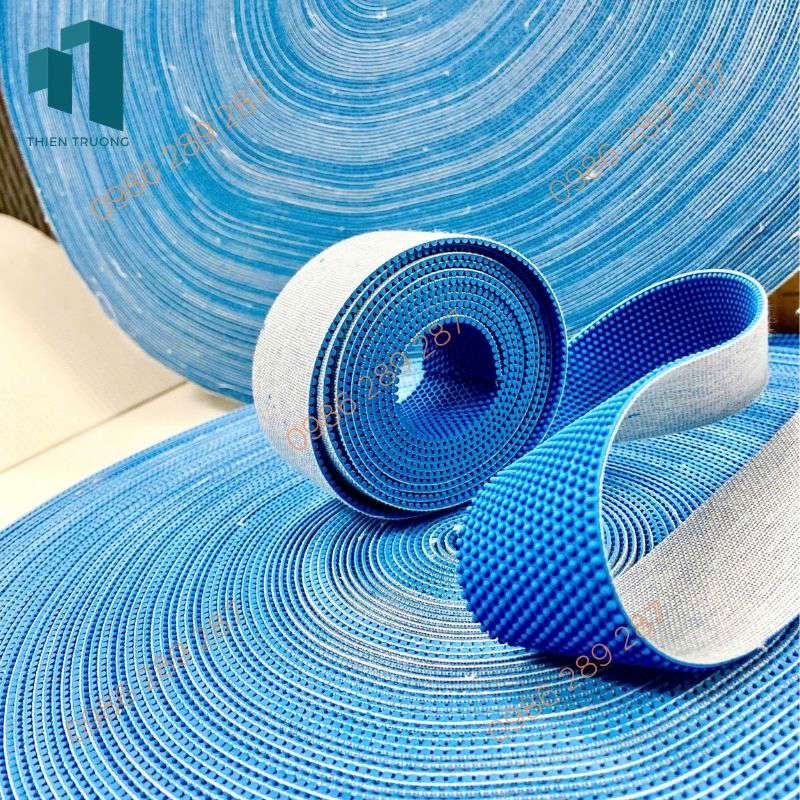
Băng Tải Nhám Quấn Trục
|
thông tin sản phẩm
|
|
|---|---|

Băng tải nhám quấn trục giúp tăng độ bám, giảm trơn trượt khi vận hành. Tìm hiểu cách chọn loại phù hợp để băng tải chạy ổn định hơn.


Một trục kéo trượt có thể khiến cả dây chuyền chạy sai nhịp: vật liệu dồn cục, vị trí cấp liệu lệch và sản phẩm bị cọ xát ngay trước công đoạn hoàn thiện. Trong những hệ thống cần tăng độ bám giữa trục và băng tải, Băng Tải Nhám Quấn Trục là phương án đáng cân nhắc. Tuy nhiên, bề mặt càng nhám không đồng nghĩa với hiệu quả càng cao. Muốn vận hành ổn định, cần chọn đúng độ hạt, vật liệu nền và phương pháp cố định theo tải trọng, tốc độ cũng như đặc tính của băng tải đang sử dụng.
Ứng dụng Băng Tải Nhám Quấn Trục trong dây chuyền sản xuất
Băng tải nhám quấn trục giúp tăng độ bám giữa trục dẫn động và băng tải tại các vị trí dễ trượt, như băng tải nghiêng, cụm cấp liệu liên tục hoặc dây chuyền thường xuyên khởi động, dừng. Ứng dụng này hỗ trợ truyền chuyển động ổn định, hạn chế sai lệch vị trí khi vận chuyển bao bì, gỗ, vật liệu dạng tấm và chi tiết công nghiệp.
Hiệu quả phụ thuộc vào điều kiện vận hành. Trước khi lắp đặt, cần kiểm tra lực căng băng, góc ôm trục, ổ đỡ và độ sạch bề mặt để xác định đúng nguyên nhân trượt. Không nên dùng tùy tiện tại nơi tiếp xúc thực phẩm, sản phẩm dễ xước hoặc quy trình yêu cầu kiểm soát bụi nghiêm ngặt.
Tăng lực kéo tại vị trí dễ xảy ra trượt
Ở băng tải nghiêng, cụm cấp liệu liên tục hoặc dây chuyền thường xuyên khởi động và dừng, lực ma sát giữa trục dẫn động và mặt dưới băng tải giữ vai trò quan trọng. Khi trục quay nhưng băng tải phản hồi chậm, tốc độ thực tế có thể không còn khớp với tốc độ cài đặt. Lớp nhám quấn trục giúp cải thiện tiếp xúc bề mặt, hỗ trợ truyền chuyển động đều hơn trong điều kiện tải và lực căng phù hợp.
Ứng dụng này thường được xem xét trong hệ thống vận chuyển bao bì, gỗ, vật liệu dạng tấm hoặc chi tiết công nghiệp có nhịp cấp liệu lặp lại. Chẳng hạn, ở công đoạn đưa tấm vào máy cắt, hiện tượng trượt ngắt quãng có thể làm sai vị trí phôi. Tăng độ bám cho trục là một hướng xử lý, nhưng vẫn phải kiểm tra đồng thời độ căng băng, góc ôm trục, tình trạng ổ đỡ và sự bám bẩn trên bề mặt tiếp xúc.
Hỗ trợ kiểm soát vật liệu, nhưng không thay thế mọi giải pháp chống trượt
Với một số cơ cấu cuốn hoặc dẫn hướng, bề mặt nhám hỗ trợ trục giữ vật liệu ổn định hơn khi lực kéo thay đổi. Lợi ích rõ nhất xuất hiện khi vị trí mất bám đã được xác định bằng quan sát thực tế: trục vẫn quay, trong khi băng hoặc vật liệu bị chậm nhịp. Nếu nguyên nhân là lệch trục, kẹt cơ khí hoặc băng tải đã lão hóa, quấn thêm lớp nhám có thể che triệu chứng mà không giải quyết được lỗi gốc.
Cảnh báo quan trọng: không nên mặc định dùng vật liệu nhám cho bề mặt tiếp xúc trực tiếp với thực phẩm, sản phẩm cần chống xước hoặc môi trường đòi hỏi kiểm soát bụi nghiêm ngặt. Hạt mài bong ra, bụi tích tụ hay ma sát quá mức đều có thể ảnh hưởng đến chất lượng thành phẩm. Những trường hợp này cần đánh giá vật liệu tiếp xúc, khả năng vệ sinh và yêu cầu của quy trình trước khi lắp đặt.
Chất lượng quyết định bởi độ bám, độ bền và độ ổn định của lớp quấn
Chất lượng lớp nhám phụ thuộc vào độ bám, độ bền vật liệu và khả năng giữ ổn định khi trục quay. Độ hạt cần phù hợp với bề mặt băng tải, tải trọng và tốc độ vận hành. Hạt quá thô dễ gây mòn, còn hạt quá mịn có thể không đủ lực kéo. Ưu tiên độ bám vừa đủ thay vì chọn độ nhám lớn nhất.
Nền vải cần chịu uốn tốt, hạt nhám bám chắc; keo dán phải phù hợp với bề mặt trục, nhiệt độ và dầu mỡ. Trước khi quấn, cần làm sạch, làm khô trục và xử lý gờ sắc. Giữ mối nối phẳng, kín để hạn chế va đập và bong mép. Sau lắp đặt, chạy thử ở tải thấp để kiểm tra độ đảo, tiếng động bất thường trước khi tăng tải.
Chọn độ hạt theo bề mặt tiếp xúc, không chọn theo cảm giác
Độ hạt thô thường tạo cảm giác bám mạnh, nhưng cũng có thể làm mặt dưới băng tải mòn nhanh hơn. Ngược lại, hạt quá mịn có thể không tạo đủ khác biệt tại vị trí đang trượt. Khi chọn Băng Tải Nhám Quấn Trục, cần xem xét vật liệu của băng tải, tải vận chuyển, tốc độ chạy và thời gian tiếp xúc. Mục tiêu là đủ lực kéo để vận hành ổn định, không phải tạo độ nhám lớn nhất có thể.
Chất lượng lớp nền cũng quan trọng như lớp hạt. Nền vải cần chịu được thao tác uốn quanh trục mà không nứt gãy hoặc biến dạng rõ rệt; hạt nhám cần bám chắc trên nền trong điều kiện làm việc dự kiến. Nếu dùng keo hoặc lớp tự dính, phải kiểm tra khả năng tương thích với bề mặt trục, nhiệt độ vận hành và dầu mỡ hiện diện. Một lớp nhám tốt nhưng dán trên trục còn dính dầu vẫn có nguy cơ bong mép sau thời gian ngắn.
Mối nối là điểm cần quan sát kỹ nhất. Mép chồng quá dày có thể tạo va đập lặp lại sau mỗi vòng quay; mép hở dễ bị cuốn lên khi vận hành. Trục nên được làm sạch, xử lý gờ sắc và để khô trước khi quấn. Sau lắp đặt, cho máy chạy thử ở tải thấp để kiểm tra độ đảo, tiếng động bất thường và dấu hiệu bong mép, rồi mới tăng dần đến điều kiện làm việc thông thường.
Thông số kỹ thuật tham khảo và cách kiểm tra trước khi đặt hàng
Không có một bộ thông số cố định phù hợp cho mọi trục. Bảng sau thể hiện những lựa chọn tham khảo để trao đổi kỹ thuật với nhà cung cấp; kích thước, nhiệt độ và phương án cố định cuối cùng cần đối chiếu với bản vẽ thiết bị cùng tài liệu của vật liệu thực tế.
| Hạng mục | Thông số hoặc lựa chọn tham khảo | Điểm cần xác nhận |
|---|---|---|
| Vật liệu hạt nhám | Oxide nhôm hoặc silicon carbide | Độ bền hạt và mức mài mòn đối với mặt băng |
| Độ hạt | P60–P120 cho bước khảo sát ban đầu | Thử độ bám và mức hao mòn trong điều kiện tải thực |
| Vật liệu nền | Nền vải hoặc nền tổng hợp có khả năng uốn | Khả năng ôm trục và độ ổn định khi chạy liên tục |
| Khổ rộng | Cắt theo chiều dài trục cần phủ | Chừa khoảng hở phù hợp tại vai trục và cơ cấu dẫn hướng |
| Chiều dài cắt | Tính theo chu vi trục và kiểu nối | Đo đường kính thực tế trước khi gia công |
| Phương pháp cố định | Keo phù hợp hoặc cấu trúc tự dính theo sản phẩm | Nhiệt độ, dầu mỡ, thời gian đóng rắn và hướng quay |
| Nhiệt độ làm việc | Theo giới hạn công bố của nền nhám và keo | Đo nhiệt tại vị trí trục, không suy từ nhiệt độ phòng |
Để ước tính chiều dài vật liệu quấn một vòng, có thể bắt đầu từ công thức C ≈ π × D, trong đó D là đường kính trục tại vị trí cần phủ. Nếu lớp quấn dày hoặc thiết kế có phần nối chồng, cần tính thêm phần vật liệu tương ứng và kiểm tra trực tiếp trên trục. Đừng cắt theo đường kính danh nghĩa trên hồ sơ máy khi trục đã được gia công lại hoặc có lớp phủ cũ: sai lệch nhỏ ở đường kính sẽ làm thay đổi chiều dài vòng quấn.
Trước khi đặt hàng Băng Tải Nhám Quấn Trục, nên cung cấp đường kính và chiều dài vùng phủ, ảnh vị trí lắp, vật liệu mặt dưới băng tải, tốc độ vận hành, tải lớn nhất và hiện tượng trượt đang gặp. Khi nghiệm thu, ghi nhận tốc độ băng dưới cùng một mức tải trước và sau lắp, kiểm tra dấu mòn bất thường theo ca vận hành và lên lịch quan sát mép nối. Hiệu quả thực tế phải được xác nhận trên máy: độ bám tăng mà không kéo theo bong lớp quấn, bụi nhám hoặc mài mòn băng tải vượt mức chấp nhận được.
Đặt hàng liên hệ:
Công ty TNHH Thiên Trường - Chuyên cung cấp băng tải chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Yên Sở, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/