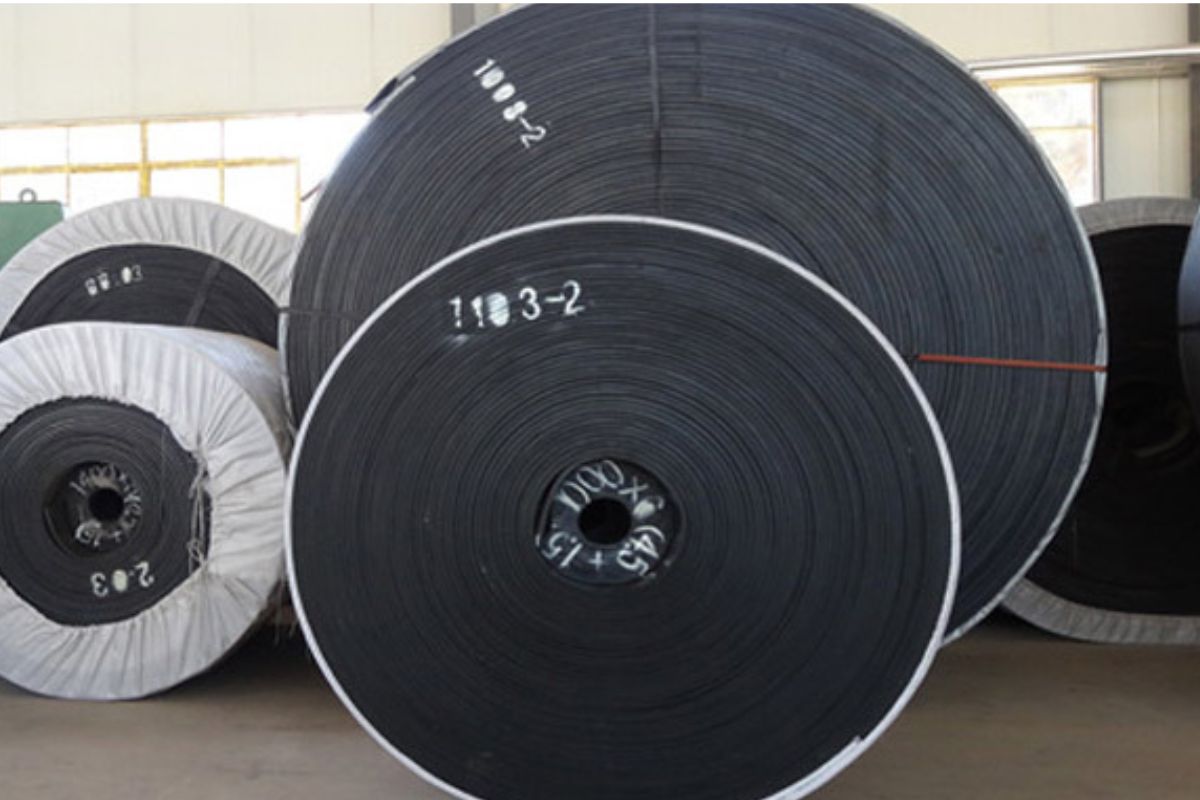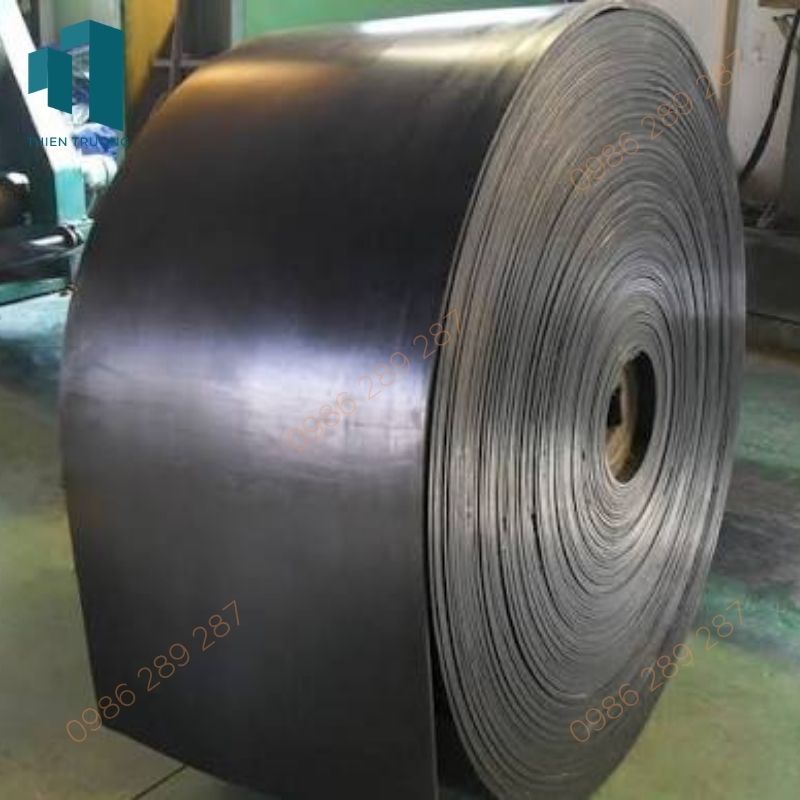
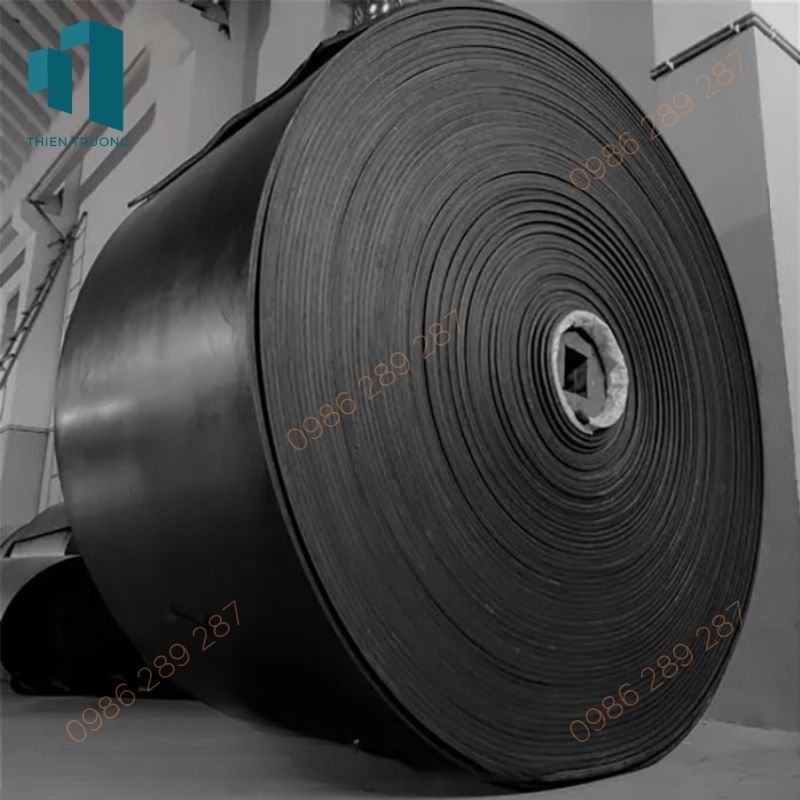
Băng Tải Cao Su B600
|
thông tin sản phẩm
|
|
|---|---|

Băng tải cao su B600 rộng 600 mm giúp vận chuyển vật liệu ổn định. Xem đặc điểm, ứng dụng và cách chọn loại phù hợp với nhu cầu của bạn.


Băng Tải Cao Su B600
Cấu tạo: từng lớp vật liệu quyết định tuổi thọ vận hành
Chỉ một vết rách chạy dọc mép băng cũng có thể khiến cả dây chuyền ngừng hoạt động. Với băng tải cao su B600, bề rộng danh nghĩa 600 mm mới là điểm khởi đầu khi lựa chọn; độ bền thực tế phụ thuộc vào sự phối hợp giữa lớp cao su mặt trên, khung chịu lực, lớp mặt dưới và chất lượng mối nối. Hai cuộn băng cùng rộng 600 mm có thể khác xa nhau về khả năng chịu tải, chống mài mòn và độ ổn định khi chạy qua tang.
Lớp phủ, lõi bố và mép băng
Lớp cao su mặt trên tiếp xúc trực tiếp với vật liệu, chịu ma sát, va đập và tác động của cạnh sắc. Khi vận chuyển đá dăm hoặc quặng, cần ưu tiên khả năng chống mài mòn và chống cắt xé; với bao hàng hoặc nông sản đóng gói, yêu cầu về va đập thường thấp hơn. Lớp mặt dưới tiếp xúc với con lăn và tang, vì vậy không thể tùy tiện giảm chiều dày để tiết kiệm chi phí. Chiều dày lớp phủ phải được chọn theo vật liệu, chiều cao điểm rót và chu kỳ làm việc, không chỉ theo giá mỗi mét băng.
Khung chịu lực thường dùng bố vải polyester–nylon, ký hiệu EP. Sợi polyester theo chiều dọc giúp hạn chế giãn dài, còn sợi nylon theo chiều ngang hỗ trợ khả năng uốn và chịu tác động cơ học. Ký hiệu EP400/3 thường thể hiện cấp bền kéo danh nghĩa 400 N/mm với ba lớp bố; đó không phải độ bền của riêng từng lớp. Bố quá cứng trên hệ tang nhỏ có thể làm tăng ứng suất uốn, trong khi cấp bền quá thấp dễ gây giãn và thiếu lực căng khi khởi động có tải.
Mép băng cần được kiểm tra cùng với lớp phủ. Mép hở bố, tách lớp hoặc bị cọ liên tục vào khung là dấu hiệu phải xử lý sớm, bởi vết hỏng có thể lan dọc theo chiều băng. Trên tuyến nhiều điểm chuyển tải, tấm lót chống va đập và máng dẫn liệu giúp giảm lực rơi tập trung. Chúng không thay thế được lớp phủ phù hợp, nhưng có thể ngăn một dòng đá sắc đổ thẳng xuống băng và gây thủng ngay tại điểm nạp.
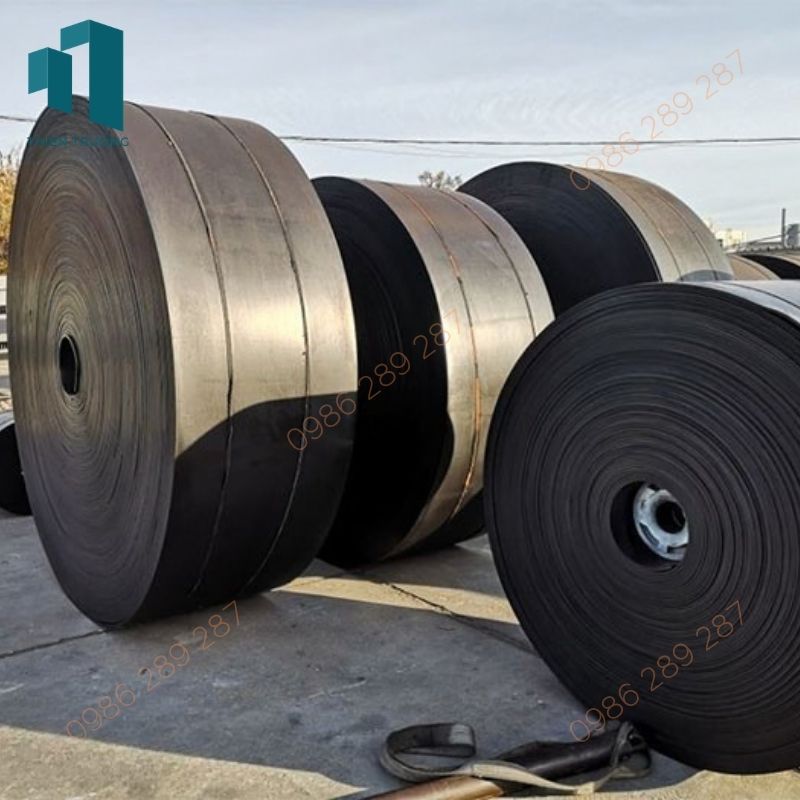
Mối nối và các bộ phận phối hợp
Mối nối yếu có thể xóa sạch lợi thế của một cuộn băng tốt. Nối lưu hóa nóng tạo liên kết bằng nhiệt và áp suất theo quy trình phù hợp với loại băng; nối nguội dùng keo chuyên dụng và đòi hỏi kiểm soát nghiêm ngặt việc làm sạch, độ ẩm, thời gian đóng rắn. Mối nối cơ khí thuận tiện khi cần thay nhanh, nhưng phải xét nguy cơ vướng gạt liệu, tác động lên tang và độ kín tại vị trí nối. Kiểu nối, chiều dài bậc nối và hướng chạy cần tuân theo hướng dẫn của nhà sản xuất băng.
Trong một tuyến B600, tang chủ động truyền lực kéo, cơ cấu căng duy trì lực căng, con lăn đỡ tạo biên dạng lòng máng, còn con lăn hồi đỡ nhánh không tải. Gạt liệu, cao su chắn liệu và bộ chỉnh lệch xử lý những vấn đề khác nhau; không nên dùng chỉnh lệch để che giấu lỗi khung bị vặn hoặc điểm nạp đặt lệch tâm. Đường kính tang tối thiểu, khoảng cách con lăn và hành trình căng phải được tính theo kết cấu băng, tải trọng và sơ đồ tuyến cụ thể.
Ứng dụng Băng tải cao su B600: chọn theo dòng vật liệu, không chọn theo cảm tính
Tại trạm nghiền, B600 thường phục vụ các tuyến chuyển đá sau sàng, cấp liệu giữa thiết bị hoặc đưa thành phẩm về kho. Tại cơ sở vật liệu xây dựng, băng có thể vận chuyển cát, sỏi, clinker hoặc vật liệu dạng hạt. Trong kho nông sản và dây chuyền đóng bao, yêu cầu quan trọng lại là vận hành đều, hạn chế rơi vãi và dễ vệ sinh. Cùng một bề rộng không đồng nghĩa cùng một cấu hình sử dụng: vật liệu sắc cạnh cần lớp phủ khác hàng bao, còn môi trường có dầu đòi hỏi kiểm tra khả năng kháng dầu của cao su.
Với vật liệu rời, năng suất lý thuyết có thể ước tính theo Q = 3.600 × A × v × ρ × k, trong đó Q là tấn/giờ, A là tiết diện vật liệu trên băng tính bằng m², v là tốc độ băng tính bằng m/s, ρ là khối lượng riêng rời tính bằng tấn/m³ và k là hệ số hiệu chỉnh điều kiện làm việc. Chẳng hạn, nếu A = 0,035 m², v = 1,5 m/s, ρ = 1,4 tấn/m³ và k = 0,8 thì Q xấp xỉ 212 tấn/giờ. Đây là ví dụ tính toán, không phải năng suất mặc định của mọi băng B600.
Tiết diện A thay đổi theo góc lòng máng, độ đầy cho phép, cỡ hạt và khả năng giữ vật liệu ở mép băng. Khi tuyến đi lên dốc, tốc độ và năng suất còn bị giới hạn bởi nguy cơ vật liệu trượt ngược; với dốc lớn, có thể cần băng gân hoặc phương án vận chuyển khác. Tại điểm nạp, vật liệu nên đi theo chiều chuyển động của băng và được đặt gần tâm. Nạp lệch một bên vừa làm rơi vãi, vừa đẩy mép băng cọ vào kết cấu thép.
Ở khu vực có yêu cầu phòng cháy hoặc kiểm soát tĩnh điện, không được mặc định mọi băng cao su đều đáp ứng. Hồ sơ kỹ thuật cần nêu rõ đặc tính chống cháy, chống tĩnh điện cùng phương pháp thử áp dụng, chẳng hạn ISO 340 đối với đặc tính cháy và ISO 284 đối với điện trở của băng. Nếu băng tiếp xúc dầu, hóa chất hoặc vật liệu nóng, cần xác nhận loại hợp chất cao su và giới hạn vận hành bằng tài liệu của nhà sản xuất trước khi lắp đặt.
Bảng thông số kỹ thuật và kiểm soát trước khi đưa vào chạy
Bảng sau thể hiện các khoảng cấu hình tham khảo thường được cân nhắc khi đặt hàng Băng Tải Cao Su B600. Chúng không thay thế bản vẽ thiết kế hoặc phiếu thông số của sản phẩm cụ thể; đặc biệt, tốc độ và năng suất thuộc về toàn hệ thống băng tải, không phải đặc tính riêng của cuộn băng.
| Thông số | Giá trị hoặc lựa chọn tham khảo | Lưu ý kỹ thuật |
|---|---|---|
| Bề rộng danh nghĩa | 600 mm | Kiểm tra độ phù hợp với khung, tang và máng nạp. |
| Kết cấu lõi | Bố EP; thường 2–5 lớp | Số lớp chọn theo lực kéo và khả năng uốn qua tang. |
| Cấp bền kéo danh nghĩa | Ví dụ EP200/2, EP400/3, EP630/4 | Xác nhận theo tải và hồ sơ nhà sản xuất. |
| Lớp phủ mặt trên / mặt dưới | Tham khảo 3–6 mm / 1,5–3 mm | Điều chỉnh theo mài mòn, va đập và điều kiện chạy. |
| Tốc độ vận hành | Tham khảo 0,8–2,5 m/s | Phụ thuộc vật liệu, tuyến băng và thiết bị liên quan. |
| Góc đặt con lăn lòng máng | Thường xét các phương án 20°, 30° hoặc 35° | Phải phù hợp khả năng tạo máng của băng. |
| Chỉ tiêu cần xác nhận | Mài mòn, bám dính lớp, độ bền kéo, đặc tính đặc biệt | Đối chiếu phiếu thử và tiêu chuẩn được thỏa thuận. |
Kiểm tra nghiệm thu và bảo trì tại hiện trường
Trước khi chạy có tải, cần kiểm tra chiều quay, độ vuông góc của tang, tình trạng con lăn, lực căng ban đầu và vị trí máng nạp. Sau đó chạy không tải để quan sát băng đi qua từng tang và con lăn; chỉ tăng tải từng bước khi băng giữ được quỹ đạo ổn định. Một mép băng liên tục trôi về cùng phía thường báo hiệu vấn đề căn chỉnh hoặc phân bố tải. Không xử lý bằng cách tăng lực căng vô hạn, vì cách đó có thể gây quá tải cho ổ đỡ, tang và mối nối.
Trong vận hành, nên ghi nhận định kỳ độ mòn lớp phủ, vết cắt ở mép, lượng vật liệu bám nhánh hồi và tình trạng mối nối. Gạt liệu mòn khiến vật liệu bám kéo theo con lăn bị bó cứng; con lăn bó cứng lại có thể cào hỏng mặt dưới băng. Khi thay băng, hồ sơ đặt hàng cần ghi rõ bề rộng, chiều dài vòng băng, kết cấu EP, cấp bền, chiều dày hai lớp phủ, tính chất cao su và phương án nối. Những dữ liệu ấy giúp tránh tình huống băng mới lắp vừa khung nhưng không chịu nổi điều kiện làm việc thực tế.
Công ty TNHH Thiên Trường - Chuyên cung cấp băng tải chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Hoàng Mai, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/