Băng Tải Tấm Bản Lề Máy Đưa Phoi
|
thông tin sản phẩm
|
|
|---|---|


Một dải phoi thép cuộn kẹt đúng lúc máy đang chạy có thể biến dây chuyền gia công ổn định thành một ca dừng máy tốn kém. Trong xưởng CNC, chất lượng hệ thống đưa phoi ảnh hưởng trực tiếp đến thời gian vận hành, độ sạch của bể dung dịch tưới nguội và mức độ an toàn khi người vận hành tiếp cận máy. Băng Tải Tấm Bản Lề Máy Đưa Phoi phát huy giá trị khi được lựa chọn theo loại phoi, lưu lượng phát sinh và kết cấu máy, thay vì chỉ dựa vào kích thước cửa xả.
Ứng dụng trong các dây chuyền gia công có lượng phoi lớn
Trong dây chuyền tiện CNC và phay bóc tách nhiều vật liệu, băng tải tấm bản lề đưa phoi ra khỏi máy liên tục, hạn chế tích tụ và giảm thao tác thu gom thủ công. Việc lựa chọn cần dựa vào hình dạng, kích thước và lượng phoi, không chỉ vật liệu gia công. Phoi xoắn dài dễ quấn, kẹt nên cần được bẻ và kiểm soát ngay tại vùng cắt. Phoi nhỏ hoặc bùn mài có thể lọt qua khe bản lề, cần xem xét thiết bị thu gom, tách lọc bổ trợ. Với nhiều máy, có thể xả vào thùng riêng hoặc nối tuyến chung, đồng thời tính đến tải cực đại, cao độ cửa xả và khả năng bảo trì khi xảy ra kẹt.
Chọn theo hình dạng phoi, không chỉ theo vật liệu gia công
Ở máy tiện CNC gia công thép hoặc inox, phoi dài dễ quấn vào chi tiết, trục vít và các cơ cấu chuyển động. Băng tải tấm bản lề giúp đưa phoi ra khỏi vùng máy liên tục, giảm nhu cầu xúc phoi thủ công giữa các chu kỳ. Với trung tâm gia công phay, hệ thống đặc biệt hữu ích khi bóc tách lượng vật liệu lớn và phoi rơi tập trung xuống máng thu.
Tuy nhiên, cùng là thép nhưng phoi ngắn, phoi vụn và phoi xoắn dài tạo tải hoàn toàn khác nhau. Phoi dài cần được kiểm soát tại nguồn bằng chế độ cắt hoặc cơ cấu bẻ phoi phù hợp; không nên kỳ vọng băng tải tự xử lý mọi búi phoi đã rối chặt. Với phoi nhôm rất nhỏ hoặc bùn mài, cần đánh giá nguy cơ lọt qua khe bản lề và cân nhắc thiết bị bổ trợ như băng tải gạt, bộ tách từ hoặc hệ thống lọc.
Trong dây chuyền có nhiều máy, mỗi máy có thể dùng một băng tải riêng để xả vào thùng chứa, hoặc kết nối với tuyến thu gom chung. Phương án tập trung giúp giảm số điểm thu phoi nhưng đòi hỏi tính toán đồng bộ về cao độ cửa xả, tải cực đại và khả năng bảo trì từng nhánh. Nếu một vị trí kẹt khiến cả tuyến dừng, lợi ích tự động hóa sẽ giảm mạnh.
Chất lượng quyết định bởi những chi tiết khó nhìn thấy
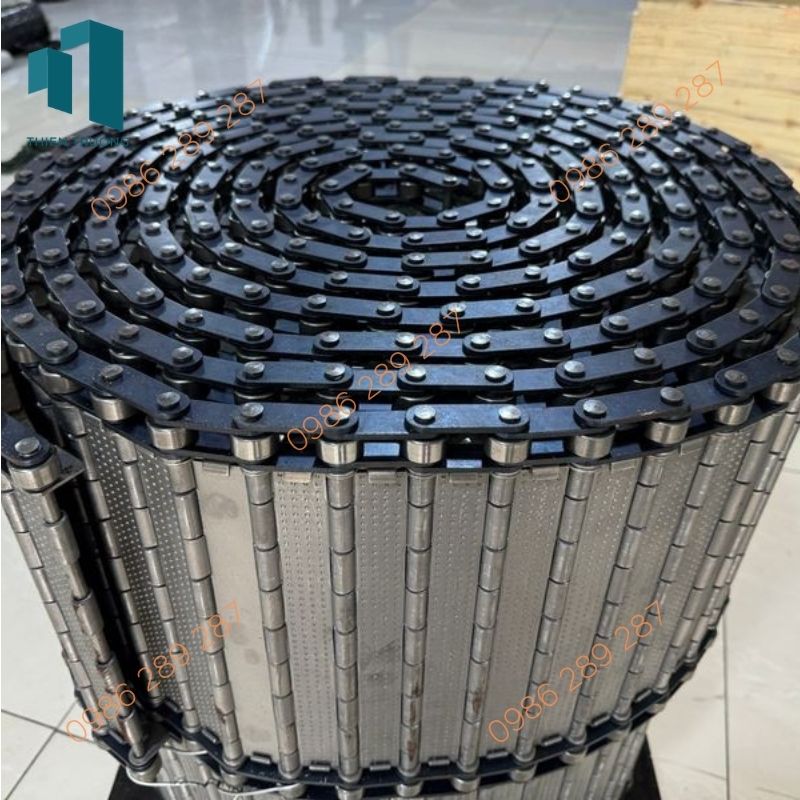
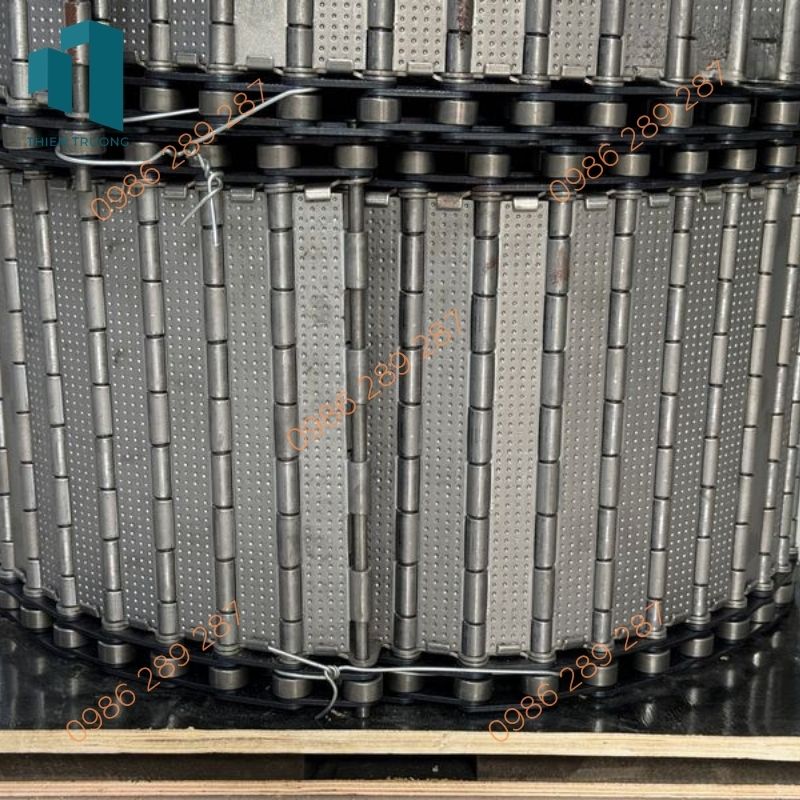
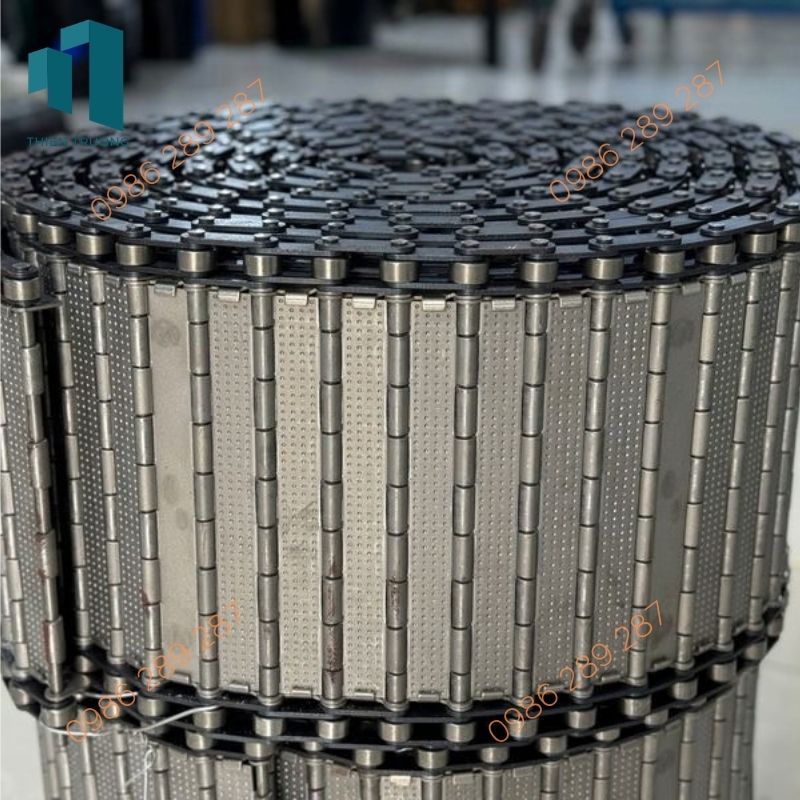
Độ bền của băng tải thuộc vào sự phối hợp giữa tấm băng, chốt bản lề, xích kéo, nhông và máng hứng. Tấm băng phải chịu va đập, còn bản lề cần quay ổn định khi tiếp xúc lâu dài với dung dịch tưới nguội. Khe ghép phải đủ rộng để tránh bó cứng nhưng không để quá nhiều phoi vụn lọt xuống máng.
Vật liệu cần được chọn theo nguy cơ ăn mòn, mức mài mòn và chi phí. Bộ truyền động phải phù hợp với tải phoi và được lắp đúng khớp. Đường hồi dung dịch cần thoát tốt, hạn chế đọng cặn và thuận tiện vệ sinh. Bộ đưa phoi không thay thế hệ lọc hạt mịn.
Bản lề, xích kéo và máng kín phải làm việc như một hệ thống
Độ bền của Băng Tải Tấm Bản Lề Máy Đưa Phoi không thể đánh giá chỉ bằng vẻ ngoài dày, nặng. Tấm băng cần đủ độ cứng để chịu va đập của phoi và chi tiết rơi ngoài ý muốn, trong khi chốt bản lề phải giữ được khả năng quay sau thời gian dài tiếp xúc với dung dịch tưới nguội. Khe ghép quá lớn làm tăng lượng phoi vụn lọt xuống máng; khe quá chặt dễ gây bó cứng khi có cặn bám hoặc biến dạng nhiệt.
Vật liệu thường được lựa chọn theo môi trường làm việc: thép carbon có xử lý bề mặt cho điều kiện phổ thông, hoặc thép không gỉ khi nguy cơ ăn mòn cao. Không nên chọn inox theo cảm tính: khả năng chịu mài mòn, giá thành và yêu cầu hàn chế tạo vẫn cần được xem xét cùng thành phần dung dịch tưới nguội. Xích kéo, nhông và ổ đỡ cũng phải tương thích với tải phoi thực tế; một động cơ lớn hơn không thể bù cho bộ truyền động lắp lệch hoặc nhông ăn khớp sai.
Điểm dễ bị bỏ qua là đường hồi dung dịch. Khi băng tải làm việc với phoi ướt, máng hứng và lỗ thoát phải đưa dung dịch trở lại bể mà không tạo vùng đọng cặn. Thiết kế cần cho phép mở vị trí vệ sinh, kiểm tra đáy máng và xử lý phoi lọt qua băng. Bộ đưa phoi không thay thế bộ lọc dung dịch: hạt mịn vẫn có thể tuần hoàn và gây hại cho bơm, vòi phun hoặc bề mặt chi tiết nếu hệ lọc không phù hợp.
Bảng thông số kỹ thuật tham khảo khi đặt chế tạo
Thông số của Băng Tải Tấm Bản Lề Máy Đưa Phoi phụ thuộc kích thước máy, vật liệu phoi và cách bố trí xưởng. Các khoảng dưới đây dùng để trao đổi cấu hình ban đầu, không phải thông số áp dụng cho mọi sản phẩm hoặc cam kết năng suất.
| Hạng mục | Khoảng tham khảo | Điểm cần xác nhận |
|---|---|---|
| Bề rộng băng | 200–1.000 mm | Đo theo cửa nhận phoi và lưu lượng phoi cực đại. |
| Bước bản lề | 31,75–76,2 mm | Chọn theo kết cấu băng và kích thước phoi. |
| Độ dày tấm | 2–4 mm | Kiểm tra tải va đập và khả năng chế tạo. |
| Tốc độ băng | 0,5–6 m/phút | Điều chỉnh theo lượng phoi, tránh tràn tại cửa xả. |
| Góc nâng | 0–60° | Phụ thuộc phoi, vấu gạt và chiều cao xả. |
| Công suất động cơ | 0,18–1,5 kW | Tính theo tải, chiều dài và mô-men khởi động. |
| Vật liệu tấm băng | Thép carbon hoặc thép không gỉ | Xác định theo độ mài mòn và môi trường ăn mòn. |
| Kiểu xả | Xả trực tiếp hoặc xả vào thùng thu gom | Đối chiếu chiều cao thùng và lối vận chuyển. |
Khi gửi yêu cầu kỹ thuật, nên cung cấp bản vẽ không gian lắp đặt, kích thước cửa nhận phoi, chiều cao xả, loại phoi, tỷ lệ phoi ướt và thời gian máy chạy trong ngày. Nếu có những đợt gia công tạo phoi đột biến, cần nêu rõ thay vì chỉ lấy sản lượng trung bình. Nhà cung cấp có cơ sở để kiểm tra độ đầy của băng, khả năng khởi động khi đang mang tải và khoảng hở bảo trì quanh máy.
Lắp đặt, nghiệm thu và bảo dưỡng để tránh dừng máy
Trước khi vận hành liên tục, chạy thử băng tải không tải rồi thử với loại phoi nặng nhất dự kiến. Quan sát độ lệch băng, tiếng động lạ, phoi rơi ngược và khả năng thoát dung dịch; nghiệm thu phải dựa trên thử nghiệm tại máy. Kiểm tra che chắn, nút dừng khẩn cấp và cô lập điện trước khi vệ sinh; không kéo phoi khi băng tải có thể khởi động. Mỗi ca, kiểm tra cửa xả, thùng chứa và dấu hiệu tràn. Định kỳ vệ sinh máng, kiểm tra xích, bản lề, bu lông. Khi quá tải, dừng máy để tìm điểm kẹt. Ghi lại sự cố, vị trí mòn và chuẩn bị phụ tùng đúng mã để giảm thời gian dừng máy.
Kiểm tra bằng phoi thực tế trước khi đưa vào vận hành liên tục
Trước khi nghiệm thu, cần chạy thử băng tải không tải, sau đó chạy với phoi đại diện cho công việc nặng nhất dự kiến. Người kiểm tra nên quan sát độ lệch băng, tiếng va chạm bất thường, hiện tượng phoi rơi ngược tại đoạn nâng và khả năng thoát dung dịch. Thông số trên bản vẽ không thay thế được phép thử tại máy, nhất là khi phoi từ hai chương trình gia công có hình dạng rất khác nhau.
Động cơ và bộ truyền động cần được bảo vệ theo thiết kế điện của máy; nút dừng khẩn cấp, che chắn điểm cuốn và quy trình cô lập nguồn điện phải được kiểm tra trước khi người vận hành tiếp cận để vệ sinh. Phoi kim loại có cạnh sắc, còn phoi lẫn dung dịch dễ khiến sàn trơn trượt. Không dùng tay kéo búi phoi khi băng tải còn khả năng khởi động.
Lịch bảo dưỡng nên dựa trên số giờ chạy và mức độ bẩn thực tế, tập trung vào những việc sau:
- Hằng ca: quan sát cửa xả, mức phoi trong thùng chứa và dấu hiệu tràn dung dịch.
- Định kỳ: làm sạch đáy máng, kiểm tra độ căng xích, bản lề và bu lông liên kết.
- Khi có tiếng ồn hoặc quá tải: dừng máy an toàn, tìm điểm kẹt trước khi chỉnh bộ truyền động.
Hồ sơ vận hành nên ghi lại các lần kẹt phoi, vị trí mòn và linh kiện đã thay. Những dữ liệu này giúp nhận biết lỗi lặp lại do thiết kế cửa nhận phoi, thói quen đổ thêm phoi vào máng hoặc thay đổi chế độ cắt. Với Băng Tải Tấm Bản Lề Máy Đưa Phoi hoạt động nhiều ca, việc chuẩn bị sẵn chốt bản lề, mắt xích và chi tiết truyền động đúng mã thường thiết thực hơn chờ thiết bị hỏng rồi mới đo đặt phụ tùng.
Đặt hàng liên hệ:
Công ty TNHH Thiên Trường DHT - Chuyên cung cấp băng tải dây đai chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Yên Sở, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/