Băng Tải Pu Đen - Giải Pháp Không Thể Thiếu Trong Ngành Công Nghiệp Điện Tử
Tại sao Băng tải Pu đen lại trở nên phổ biến trong ngành công nghiệp điện tử
Một linh kiện có thể hỏng trước khi được lắp lên bo mạch, chỉ vì một lần phóng tĩnh điện khó nhận thấy bằng mắt thường. Trong dây chuyền điện tử, rủi ro ấy khiến doanh nghiệp phải xem xét cả những bề mặt tiếp xúc tưởng như đơn giản. Băng tải PU đen được quan tâm vì có thể kết hợp khả năng vận chuyển ổn định, chống mài mòn và hỗ trợ kiểm soát tĩnh điện khi được chọn đúng cấu tạo. Màu đen không tự động đồng nghĩa với an toàn ESD; giá trị thực tế nằm ở vật liệu, thiết kế hệ thống và kết quả kiểm chứng tại vị trí sử dụng.
Kiểm soát tĩnh điện: lý do khiến băng tải PU đen được chú ý
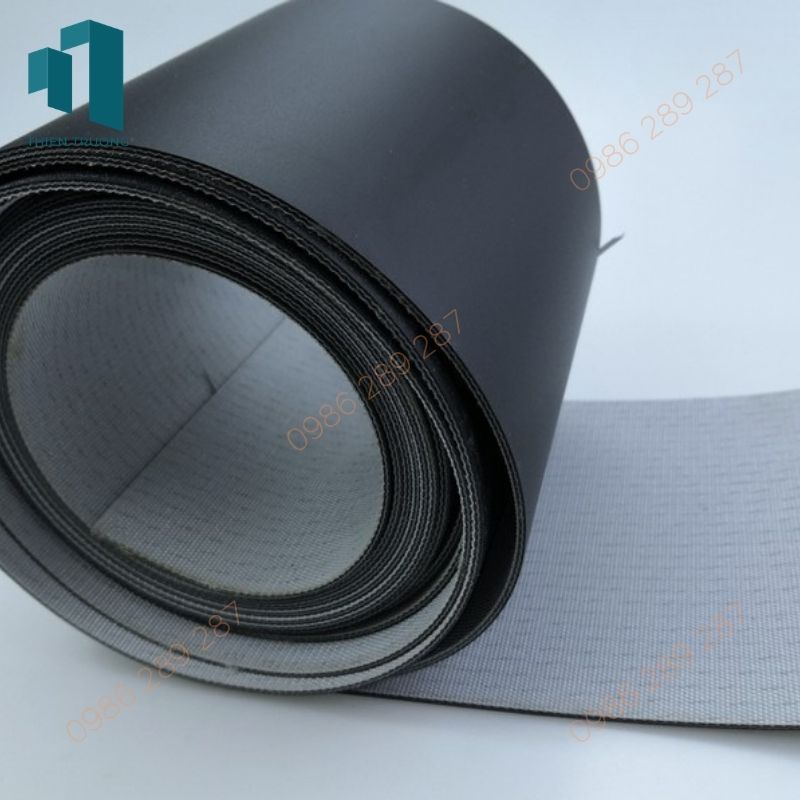
Trong dây chuyền điện tử, ma sát khi vận chuyển có thể tích điện và gây phóng tĩnh điện, làm hỏng ngay hoặc âm thầm làm suy giảm bảng mạch, IC và cảm biến. Băng tải PU đen chỉ phù hợp khu vực EPA khi đặc tính dẫn điện hoặc tiêu tán tĩnh điện được công bố và đo kiểm; màu đen không phải bằng chứng kiểm soát ESD.
Cần xác nhận cấu trúc các lớp, mối nối và giá trị điện trở kèm phương pháp, điều kiện, vị trí đo. Hiệu quả còn phụ thuộc đường thoát điện qua con lăn, khung máy và nối đất. Vì vậy, cần kiểm tra toàn hệ thống sau lắp đặt theo IEC 61340-5-1 hoặc yêu cầu nội bộ, thay vì chỉ dựa vào báo giá.
Giảm rủi ro cho linh kiện nhạy cảm, không dựa vào màu sắc
Trong các công đoạn vận chuyển bảng mạch, IC, module cảm biến hoặc cụm lắp ráp, ma sát giữa sản phẩm, khay chứa và mặt băng có thể tạo điện tích. Một sự kiện phóng tĩnh điện có thể làm linh kiện hỏng ngay; cũng có trường hợp gây suy giảm tiềm ẩn, chỉ bộc lộ sau khi sản phẩm hoạt động. Vì vậy, ở khu vực bảo vệ tĩnh điện (EPA), kỹ sư thường xem xét loại băng tải PU đen có đặc tính dẫn điện hoặc tiêu tán tĩnh điện đã được công bố và đo kiểm, thay vì chỉ chọn theo ngoại quan.
Điểm cần làm rõ với nhà cung cấp là cấu trúc tạo đặc tính điện: lớp PU bề mặt, lớp trung gian, vật liệu gia cường và phương án nối băng có duy trì đường truyền điện hay không. Giá trị điện trở phải được ghi kèm phương pháp đo, điều kiện thử và vị trí đo; không nên đánh đồng điện trở bề mặt với điện trở từ mặt băng xuống điểm nối đất. Một mẫu đạt yêu cầu trên bàn thử vẫn có thể hoạt động khác đi sau khi lắp vào hệ thống thực tế.
Một tấm băng không thể thay thế cả hệ thống ESD
Khả năng tiêu tán điện tích chỉ phát huy khi điện tích có đường thoát phù hợp qua con lăn, khung máy và hệ thống nối đất. Con lăn phủ vật liệu cách điện, ổ trục tiếp xúc kém hoặc lớp bẩn tích tụ đều có thể làm thay đổi hiệu quả kiểm soát ESD. Với dây chuyền có yêu cầu nghiêm ngặt, việc đánh giá nên gắn với chương trình kiểm soát theo IEC 61340-5-1 hoặc yêu cầu nội bộ tương đương, đồng thời kiểm tra sau lắp đặt bằng phương pháp phù hợp. Đừng lấy chữ “chống tĩnh điện” trên báo giá làm bằng chứng thay cho phép đo tại máy.
Chất lượng vận chuyển ảnh hưởng trực tiếp đến bo mạch và thiết bị quang học
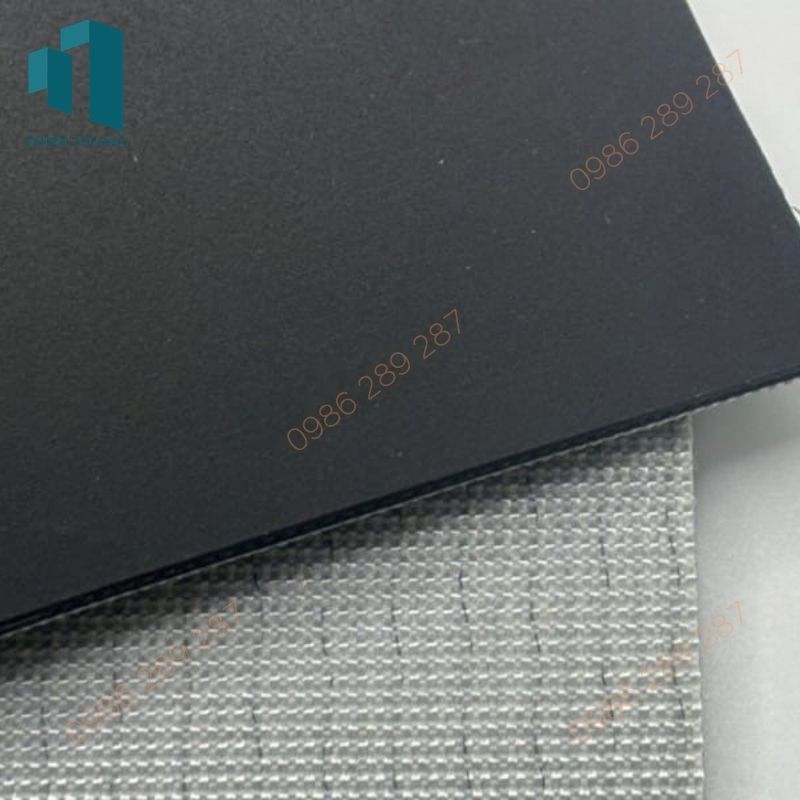
Trong dây chuyền điện tử, chất lượng vận chuyển quyết định độ chính xác khi cấp liệu, kiểm tra AOI, in mã và lắp ráp. Băng tải PU đen cần có độ bám phù hợp để hạn chế trượt, rung và va chạm, đồng thời tránh ma sát quá lớn gây xô lệch tại điểm chuyển tiếp. Khả năng tạo tương phản cho hệ thống thị giác phụ thuộc vào ánh sáng, góc camera và sản phẩm, nên cần thử nghiệm thực tế. Băng ít mài mòn giúp giảm nguy cơ phát sinh hạt, nhưng độ sạch vẫn phải kiểm chứng trong điều kiện vận hành. Việc vệ sinh cần dùng hóa chất tương thích và kiểm tra lại đặc tính ESD sau làm sạch.
Độ ổn định bề mặt giúp giảm lỗi trong các công đoạn chính xác
Ở trạm cấp liệu cho máy kiểm tra quang học tự động (AOI), in mã, phân loại hoặc lắp ráp bán tự động, sản phẩm cần đến đúng vị trí với tốc độ lặp lại ổn định. Bề mặt băng phù hợp giúp hạn chế trượt không kiểm soát, rung và va chạm cạnh bo mạch. Tuy nhiên, ma sát quá cao cũng có thể làm sản phẩm xô lệch khi chuyển tiếp giữa hai đoạn băng. Do đó, lựa chọn băng tải PU đen phải dựa trên khối lượng sản phẩm, kiểu gá đỡ, tốc độ chạy và cách chuyển tải, chứ không chỉ dựa vào cảm giác “bám tốt”.
Nền đen có thể tạo tương phản thuận lợi với bo mạch hoặc chi tiết sáng màu trong một số hệ thống thị giác máy. Lợi ích này phụ thuộc vào phổ chiếu sáng, độ bóng bề mặt, góc camera và thuật toán xử lý ảnh. Nếu dây chuyền dùng chiếu sáng hồng ngoại hoặc kiểm tra chi tiết màu tối, nền đen chưa chắc là phương án tốt nhất. Chạy thử bằng chính mẫu sản phẩm và cấu hình camera dự kiến sẽ đáng tin cậy hơn nhận định dựa trên ảnh catalogue.
Ít mài mòn là lợi thế, nhưng độ sạch phải được kiểm chứng
Chất lượng lớp PU, kết cấu vải bố và mép cắt ảnh hưởng đến mức phát sinh hạt trong quá trình chạy. Một dây băng được gia công tốt có thể giúp giảm xơ sợi và mảnh vụn do mép băng cọ vào thành máy. Dẫu vậy, PU không đồng nghĩa với “không phát sinh bụi”: băng vẫn có thể mòn nếu lệch tâm, quá tải hoặc tiếp xúc với cạnh sắc. Với khu vực có yêu cầu sạch cao, cần đánh giá mức phát sinh hạt ở điều kiện vận hành thực tế; cấp sạch của phòng theo ISO 14644-1 không phải là chứng nhận tự động dành cho riêng dây băng.
Việc vệ sinh cũng cần được đưa vào tiêu chí chọn mua. Bề mặt dễ lau chùi giúp hạn chế bụi, dư lượng keo và vết bẩn tích tụ, nhưng dung môi vệ sinh phải tương thích với đúng loại PU và vật liệu mối nối. Thử hóa chất trên mẫu nhỏ, tuân thủ thời gian tiếp xúc khuyến nghị và kiểm tra lại đặc tính ESD sau quy trình làm sạch là cách giảm nguy cơ băng xuống cấp âm thầm.
Ứng dụng của băng tải PU đen trên dây chuyền điện tử
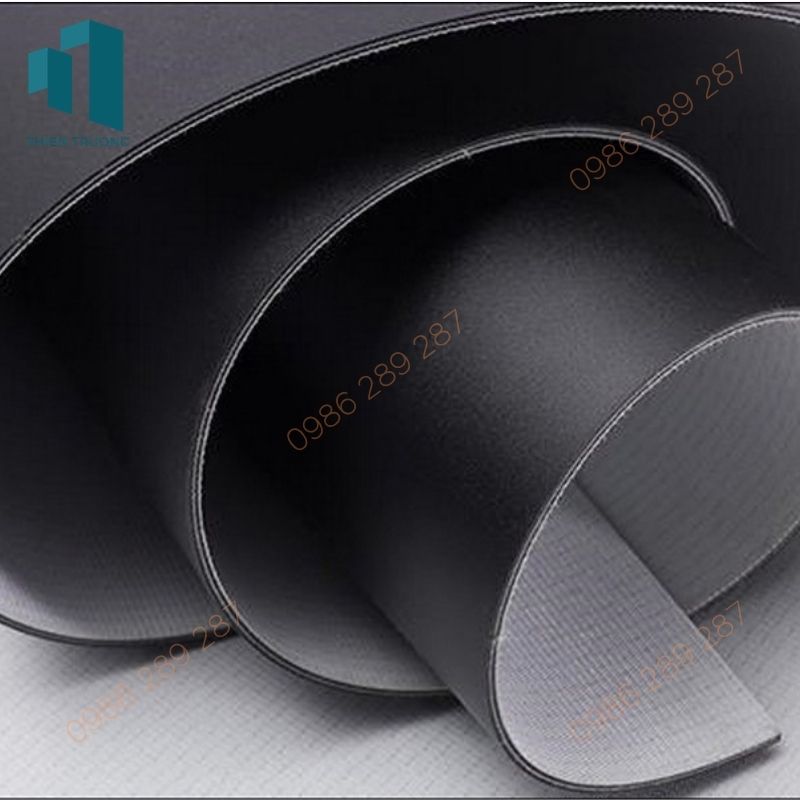
Băng tải PU đen được dùng để chuyển PCB sau lắp ráp SMT qua các trạm kiểm tra, phân loại; đồng thời cấp khay, vỏ thiết bị và cụm linh kiện trong dây chuyền lắp module. PCB chỉ nên tiếp xúc với băng khi nhiệt độ đã phù hợp. Ở khâu đóng gói, băng cần chạy ổn định, liên tục; sản phẩm dễ trầy xước vẫn cần khay hoặc đồ gá bảo vệ. Linh kiện đặc biệt nhạy cảm phải được thẩm định riêng.
Hiệu quả vận hành phụ thuộc vào độ tương thích với máy. Cần kiểm tra chiều dày, độ mềm, bán kính uốn, tải trọng và mối nối, cũng như thử cảm biến trên nền đen, cơ cấu hút và độ chính xác của điểm dừng.
Từ vận chuyển PCB đến kiểm tra và đóng gói
Ở khu vực sau lắp ráp SMT, băng tải PU đen có thể dùng để chuyển PCB giữa các trạm kiểm tra, phân loại và thao tác thủ công, miễn là sản phẩm đã ở mức nhiệt phù hợp với giới hạn của băng. Bảng mạch vừa ra khỏi vùng nhiệt cao không nên đặt trực tiếp lên mặt băng khi chưa đánh giá nhiệt độ tiếp xúc. Với dây chuyền lắp module, băng còn phục vụ cấp khay, chuyển vỏ thiết bị, màn hình hoặc cụm linh kiện đến vị trí kiểm tra chức năng.
Trong khâu đóng gói, yêu cầu thường chuyển sang sự ổn định tốc độ, khả năng chạy liên tục và hạn chế trầy xước bề mặt sản phẩm. Những chi tiết có lớp phủ dễ xước có thể cần khay, đồ gá hoặc lớp tiếp xúc riêng; không nên mặc định rằng một bề mặt PU phù hợp với mọi loại thành phẩm. Ở các công đoạn liên quan trực tiếp đến bán dẫn chưa đóng gói hoặc linh kiện đặc biệt nhạy cảm, việc dùng băng tải cần được thẩm định theo quy trình của từng nhà máy.
Khả năng tích hợp quyết định hiệu quả vận hành
Một dây băng chất lượng phải phù hợp cả với kết cấu máy hiện hữu. Chiều dày, độ mềm khi ôm puly, bán kính uốn, độ chịu kéo và độ ổn định kích thước đều ảnh hưởng đến truyền động. Băng quá cứng trên puly nhỏ có thể tăng ứng suất tại mối nối; băng quá mỏng so với tải và nhịp đỡ có thể làm sản phẩm rung. Kỹ sư cần đối chiếu bản vẽ máy, tải trên mỗi mét băng, tốc độ vận hành và số lần khởi động trước khi chốt quy cách.
Với hệ thống có cảm biến quang, cần xác nhận cảm biến phát hiện sản phẩm ổn định trên nền đen. Với máy dùng hút chân không, gá định vị hoặc cơ cấu gạt, phải thử cả trạng thái sản phẩm vào và ra khỏi vùng tiếp xúc. Chỉ một thay đổi nhỏ ở độ nhám hoặc độ dày mặt băng cũng có thể làm sai lệch điểm dừng đã hiệu chuẩn.
Tiêu chí chọn mua để chất lượng không chỉ nằm trên thông số
Chọn băng tải PU đen cần đối chiếu hồ sơ kỹ thuật với môi trường vận hành: tải trọng, nhiệt độ liên tục, hóa chất, độ mài mòn và yêu cầu ESD. Thông số chỉ đáng tin khi rõ phương pháp thử và điều kiện đo. Cần kiểm tra cấu trúc lớp, dung sai và độ bền mối nối, thay vì chỉ so sánh các con số công bố.
Trước nghiệm thu, nên chạy thử ở tốc độ thực tế, quan sát độ lệch, độ rung, ma sát mép và đo điện trở tại nhiều vị trí khi có yêu cầu ESD. Trong quá trình sử dụng, cần theo dõi độ căng, puly, mặt băng và đánh giá lại điều kiện vận hành khi đổi sản phẩm hoặc dung dịch vệ sinh. Khả năng hoạt động ổn định sau thời gian chạy máy mới phản ánh chất lượng.
Đọc hồ sơ kỹ thuật theo điều kiện sử dụng thực tế
Khi so sánh các phương án băng tải PU đen, nên yêu cầu thông tin về cấu trúc lớp, chiều dày và dung sai, độ bền mối nối, khoảng nhiệt độ làm việc, khả năng chịu mài mòn, tính tương thích hóa chất và dữ liệu điện trở nếu có yêu cầu ESD. Các con số chỉ có ý nghĩa khi biết phương pháp thử và điều kiện thử. Chẳng hạn, khả năng chịu nhiệt ngắn hạn không thể được hiểu là khả năng chạy liên tục ở cùng mức nhiệt; kết quả thử hóa chất trong vài phút cũng không bảo đảm tương thích với việc ngâm lâu dài.
Không có một dải điện trở duy nhất phù hợp cho mọi dây chuyền. Mục tiêu kiểm soát phải xuất phát từ mức nhạy cảm của linh kiện, thiết kế EPA và quy định của khách hàng. Khi nghiệm thu, nên ghi nhận kết quả tại nhiều vị trí trên băng, bao gồm khu vực gần mối nối, cùng điều kiện nhiệt độ và độ ẩm. Hồ sơ lô hàng, hướng dẫn nối băng và khuyến nghị vệ sinh giúp việc thay thế về sau ít biến động hơn.
Mối nối, căn chỉnh và bảo trì là phép thử cuối cùng
Mối nối không phẳng có thể khiến PCB rung khi đi qua camera hoặc cảm biến; mối nối yếu có thể bong dưới chu kỳ kéo lặp lại. Mép băng cắt thiếu chính xác dễ cọ vào khung, tạo hạt và làm băng chạy lệch. Vì thế, nghiệm thu nên bao gồm chạy thử ở tốc độ dự kiến, quan sát độ lệch, kiểm tra âm thanh bất thường, đo lại thông số ESD khi cần và đánh giá sản phẩm sau nhiều chu kỳ vận chuyển.
Trong bảo trì định kỳ, người vận hành cần theo dõi độ căng, tình trạng puly, độ sạch mặt băng và dấu hiệu nứt, bong, bóng mòn hoặc mài sát mép. Không nên tăng lực căng để che giấu lỗi lệch băng: cách xử lý đó có thể làm giảm tuổi thọ ổ trục và mối nối. Khi cùng một dây chuyền xử lý nhiều loại sản phẩm, mỗi lần đổi khay, tốc độ hoặc dung dịch vệ sinh đều là dịp cần xem lại điều kiện vận hành. Chất lượng của băng tải PU đen được thể hiện rõ nhất qua khả năng giữ ổn định sản phẩm và thông số kiểm soát sau thời gian chạy máy, không phải qua màu sắc lúc mới lắp.