Băng Tải Lưới Chiếu Inox
|
thông tin sản phẩm
|
|
|---|---|


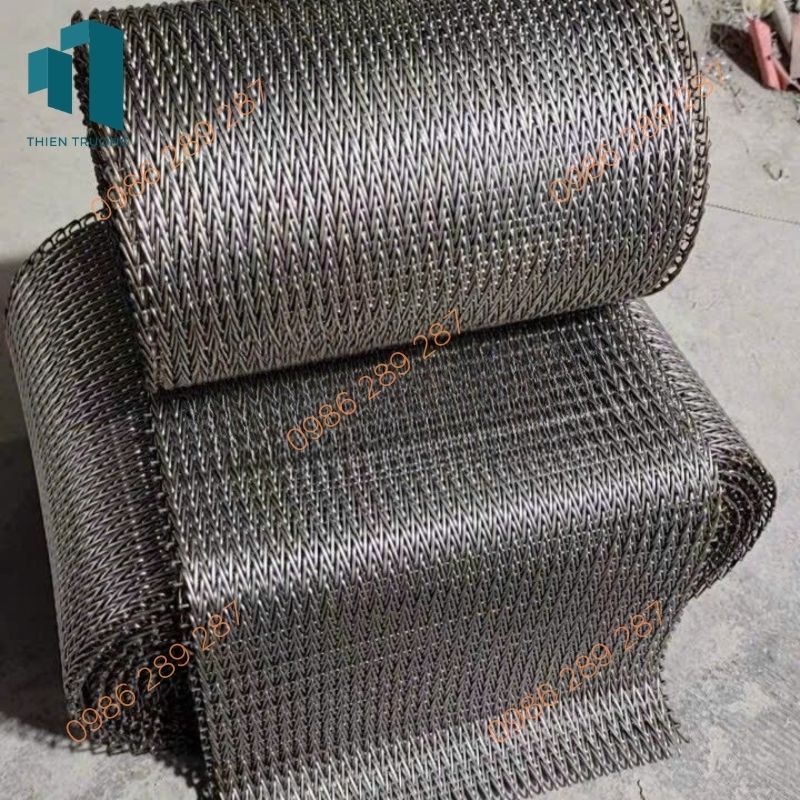
Một mẻ sản phẩm biến màu, một khay thực phẩm thoát nước không đều hay một dây chuyền dừng đột ngột có thể khiến chi phí tăng vọt. Trong nhiều trường hợp, vấn đề không nằm ở thiết bị gia nhiệt hoặc năng suất của công nhân, mà ở bề mặt vận chuyển tiếp xúc trực tiếp với sản phẩm. Băng Tải Lưới Chiếu Inox được sử dụng ở những công đoạn cần lưu thông khí, thoát nước, truyền nhiệt và vệ sinh thường xuyên. Để vận hành ổn định, chất lượng dây băng phải được đánh giá cùng với tải trọng, nhiệt độ, hóa chất vệ sinh và đặc tính sản phẩm; chỉ nhìn vào độ sáng của inox là chưa đủ.
Ứng dụng của Băng Tải Lưới Chiếu Inox trong dây chuyền sản xuất
Băng tải lưới chiếu inox được dùng trong chế biến thực phẩm, sấy công nghiệp và xử lý bề mặt nhờ cấu trúc thoáng, cho nước, hơi, khí nóng hoặc dung dịch đi qua băng. Khi rửa, chần, làm nguội, nướng, sấy hay cấp đông, kết cấu này hỗ trợ thoát nước và tăng khả năng tiếp xúc với sản phẩm. Kích thước ô lưới cần phù hợp kích cỡ nguyên liệu để cân bằng độ thoáng và hạn chế rơi lọt. Hiệu quả xử lý phụ thuộc tốc độ băng, cách xếp sản phẩm và phân bố nhiệt, khí. Với linh kiện, mép băng thẳng và mắt lưới đồng đều giúp băng chạy ổn định, hạn chế va chạm, mài mòn.
Chế biến thực phẩm: thoát nước nhanh, tiếp xúc đồng đều
Trong dây chuyền rửa rau củ, chần, hấp hoặc làm nguội, kết cấu lưới tạo đường thoát cho nước và hơi đi qua bề mặt băng. Sản phẩm nhờ đó ít bị đọng nước tại một điểm, trong khi người vận hành có thể quan sát tình trạng nguyên liệu ngay trên tuyến tải. Với thực phẩm có kích thước nhỏ, ô lưới phải đủ kín để hạn chế rơi lọt; với sản phẩm cần ráo nhanh, độ thoáng lại là yếu tố đáng ưu tiên. Hai yêu cầu này cần được cân bằng bằng kích thước ô lưới và kiểu đan phù hợp, không thể chọn theo một thông số duy nhất.
Ở công đoạn nướng, sấy hoặc cấp đông bằng luồng khí, khoảng hở của lưới hỗ trợ môi chất tiếp cận cả mặt trên lẫn mặt dưới sản phẩm. Điều này đặc biệt hữu ích khi xử lý bánh, thủy sản hoặc thực phẩm đóng khay có yêu cầu kiểm soát thời gian lưu. Tuy nhiên, băng lưới không tự bảo đảm độ đồng đều của thành phẩm: tốc độ băng, cách xếp sản phẩm, lưu lượng khí và phân bố nhiệt trong buồng vẫn phải được hiệu chỉnh đồng bộ.
Sấy công nghiệp và xử lý bề mặt: ổn định đường chạy
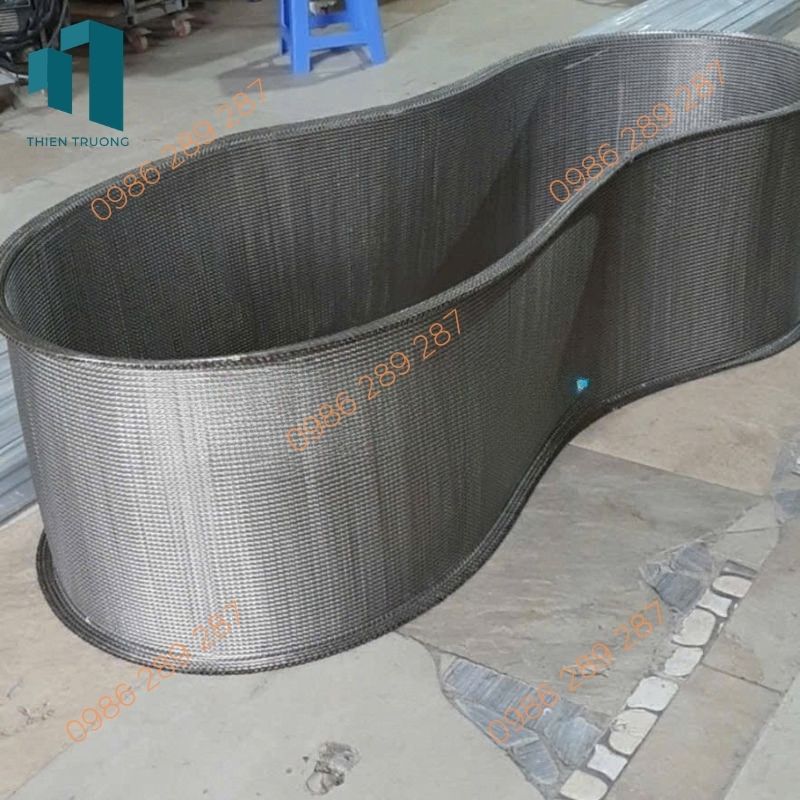
Trong hệ thống sấy linh kiện, sấy vật liệu hoặc rửa chi tiết cơ khí, băng tải lưới chiếu inox giúp dung dịch, bụi mịn và khí nóng đi xuyên qua vùng vận chuyển. Các dây chuyền xử lý bề mặt còn cần băng chạy thẳng để chi tiết không dồn về một phía, gây va chạm hoặc che khuất vùng cần làm sạch. Một mép băng gia công lệch có thể kéo theo tình trạng chạy lệch liên tục, làm mòn bánh dẫn hướng và tăng thời gian dừng máy. Vì vậy, độ thẳng mép và độ đồng đều mắt lưới là những tiêu chí kiểm tra thực tế quan trọng.
Chất lượng băng tải được quyết định từ vật liệu đến mối nối
Chất lượng băng tải inox phụ thuộc vào vật liệu, cấu trúc lưới, mối nối và hệ truyền động. Inox 304 phù hợp nhiều ứng dụng thông dụng; inox 316 có thể thích hợp hơn trong môi trường chứa clorua, nhưng cần xét nồng độ, nhiệt độ và thời gian tiếp xúc. Đường kính sợi, bước đan và mép gia cường phải cân bằng độ bền, khối lượng và diện tích thoáng. Mối nối đúng bước lưới giúp hạn chế gờ và rung khi băng qua con lăn. Đường kính con lăn, lực căng và độ song song của trục cũng ảnh hưởng đến tuổi thọ. Khi nghiệm thu, cần kiểm tra băng có tải, không tải và dấu hiệu cọ sát.
Chọn mác inox theo môi trường vận hành
Inox 304 thường được cân nhắc cho môi trường thực phẩm và nhiều ứng dụng công nghiệp thông dụng. Khi băng tiếp xúc thường xuyên với môi trường chứa clorua hoặc hóa chất vệ sinh có tính ăn mòn cao hơn, inox 316 có thể là lựa chọn phù hợp hơn, nhưng vẫn cần đối chiếu nồng độ, nhiệt độ và thời gian tiếp xúc. Với công đoạn nhiệt độ cao, việc chọn inox chịu nhiệt phải dựa trên điều kiện vận hành cụ thể thay vì chỉ dựa vào tên mác thép. Không có một loại inox chống chịu tốt trong mọi môi trường. Tài liệu vật liệu từ nhà cung cấp và điều kiện thử nghiệm thực tế giúp giảm rủi ro chọn sai.
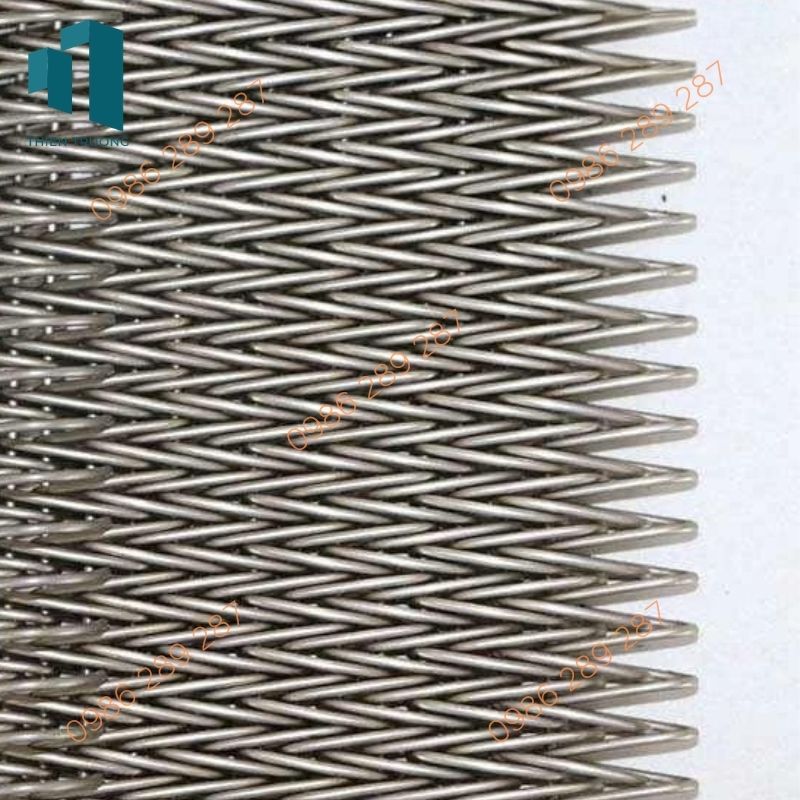
Khả năng vận hành còn phụ thuộc vào đường kính sợi, bước đan, hình dạng mắt lưới và phương án gia cường mép. Sợi quá mảnh có thể biến dạng khi tải tập trung; sợi quá lớn lại làm tăng khối lượng băng, ảnh hưởng đến bộ truyền động và diện tích thoáng. Với chi tiết dễ mắc kẹt, bề mặt đan cần hạn chế đầu dây nhô ra. Với sản phẩm dễ trầy xước, cần đánh giá trực tiếp mẫu sản phẩm trên băng thay vì chỉ xem bản vẽ kích thước.
Mối nối và bộ truyền động phải làm việc như một hệ thống
Điểm yếu thường bộc lộ trước tiên ở vị trí nối hai đầu băng. Mối nối không đúng bước lưới có thể tạo gờ, gây rung mỗi khi đi qua con lăn hoặc bánh dẫn. Tương tự, băng được chế tạo chính xác vẫn có thể nhanh hỏng nếu đường kính con lăn quá nhỏ, lực căng quá lớn hoặc các trục không song song. Khi nghiệm thu, nên kiểm tra băng ở trạng thái có tải và không tải, quan sát mép chạy, độ võng, tiếng va đập tại mối nối và dấu hiệu cọ sát vào khung máy.
Bảng thông số kỹ thuật Băng Tải Lưới Chiếu Inox tham khảo
Các thông số sau dùng để xác định yêu cầu ban đầu khi đặt hàng, không thay thế bản vẽ chế tạo và tính toán tải của từng dây chuyền. Kích thước thực tế cần được xác nhận sau khi đo máy, kiểm tra sản phẩm vận chuyển và xác định kiểu truyền động.
| Hạng mục | Thông số tham khảo | Lưu ý lựa chọn |
|---|---|---|
| Vật liệu | Inox 201,304, 316 hoặc mác chịu nhiệt theo yêu cầu | Đối chiếu môi trường tiếp xúc và hồ sơ vật liệu |
| Đường kính sợi | Khoảng 1,0–3,0 mm | Chọn theo tải, kích thước ô lưới và độ linh hoạt cần thiết |
| Khổ rộng băng | Khoảng 300–2.000 mm | Phụ thuộc kích thước máy và khả năng gia công |
| Bước lưới | Khoảng 5–20 mm, tùy kiểu đan | Phải tương thích kích thước sản phẩm và bộ truyền động |
| Kiểu mép | Mép gập, mép hàn hoặc gia cường theo thiết kế | Kiểm tra nguy cơ mắc sản phẩm và cọ khung |
| Chiều dài băng | Gia công theo chu vi lắp đặt | Tính đến cơ cấu tăng chỉnh và phương án nối |
| Nhiệt độ, tải trọng | Xác định theo điều kiện vận hành cụ thể | Không suy ra chỉ từ mác inox hoặc đường kính sợi |
Kiểm tra và bảo dưỡng để giữ chất lượng vận hành
Trước khi lắp đặt, cần đối chiếu chiều chạy, kích thước tổng thể, tình trạng mối nối và độ phẳng tương đối của băng. Sau khi lắp, cho máy chạy chậm để chỉnh hướng; không tăng lực căng nhằm «ép» một băng đang chạy lệch khi chưa kiểm tra độ song song của trục và tình trạng bánh dẫn. Trong quá trình sử dụng, cặn sản phẩm mắc ở mắt lưới cần được loại bỏ theo quy trình vệ sinh phù hợp với từng ngành. Hóa chất vệ sinh phải tương thích với mác inox, nồng độ và thời gian tiếp xúc đã lựa chọn.
Lịch kiểm tra nên tập trung vào mép băng, mối nối, vị trí tiếp xúc con lăn và các mắt lưới có dấu hiệu biến dạng. Nếu băng xuất hiện vết nứt sợi, tuột mối nối hoặc cọ khung lặp lại, cần tìm nguyên nhân cơ khí trước khi thay băng mới. Việc ghi nhận ngày lắp đặt, tải vận hành, chế độ vệ sinh và vị trí hư hỏng giúp bộ phận kỹ thuật phân biệt hao mòn thông thường với lỗi lắp đặt. Một dây băng đạt chất lượng chỉ phát huy hiệu quả khi được chọn đúng ứng dụng và vận hành đúng điều kiện thiết kế.
Đặt hàng liên hệ:
Công ty TNHH Thiên Trường DHT- Chuyên cung cấp băng tải chính hãng
VPGD: Số 1 Trần Thủ Độ, phường Yên Sở, Tp Hà Nội
VPGD: 120 Chu văn an, phường 2, Quận 6, TP.HCM
Điện thoại: 0986.289.287
Email: vattucongnghiepthientruong@gmail.com
Website: https://vattuthientruong.vn/